
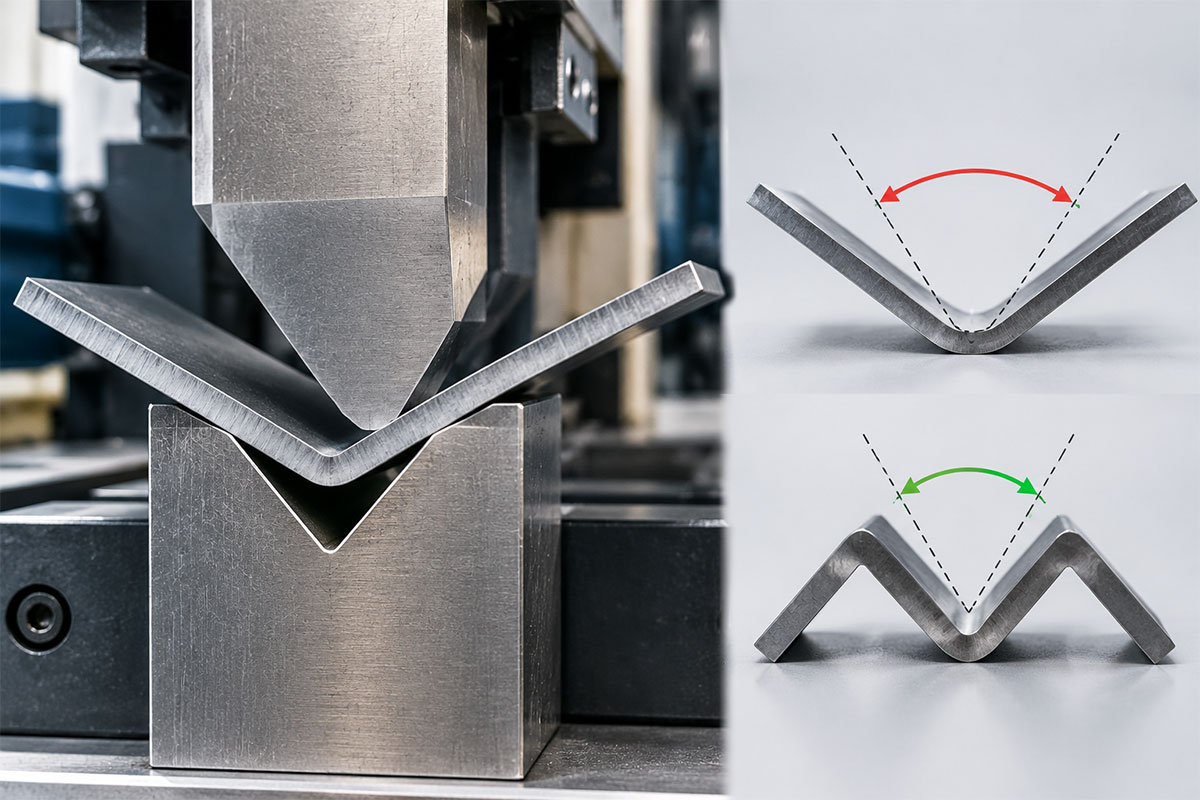
برگشت فنری در پرسبرک یکی از چالشبرانگیزترین و در عین حال رایجترین مشکلاتی است که اپراتورها و مهندسان تولید در فرایند خمکاری ورقهای فلزی با آن مواجه میشوند. هر قطعه فلزی دارای «حافظه» است؛ یک تمایل فیزیکی سرسختانه برای بازگشت به حالت تخت اولیه خود. این پدیده که به آن برگشت فنری یا Spring Back گفته میشود، زمانی رخ میدهد که پس از برداشتن نیروی خمکاری، ورق فلزی تا حدودی به شکل اولیه خود بازمیگردد و زاویه خم نهایی با زاویه مورد نظر تفاوت پیدا میکند. این موضوع به ویژه در دستگاه پرسبرک که برای تولید قطعات دقیق صنعتی به کار میرود، از اهمیت حیاتی برخوردار است.
پدیده برگشت فنری (Spring Back) در خمکاری ورق و روشهای جبران آن در پرسبرک نه تنها بر دقت ابعادی قطعه تأثیر میگذارد، بلکه میتواند هزینههای تولید را به شدت افزایش داده و فرایند مونتاژ را با مشکل مواجه کند. درک صحیح از علل بروز این پدیده، عوامل مؤثر بر میزان آن و روشهای جبران، از ضروریترین مهارتهایی است که هر اپراتور دستگاه پرس برک هیدرولیک، دستگاه پرسبرک CNC یا دستگاه پرس برک الکتریکی غیر هیدرولیک باید به آن مسلط باشد. در این مقاله جامع از پایابرش، به بررسی کامل برگشت فنری، علل وقوع، عوامل مؤثر، روشهای محاسبه و تکنیکهای جبران آن میپردازیم تا بتوانید با آگاهی کامل، خمکاریهای دقیقتری را در خط تولید خود اجرا کنید.
برگشت فنری در پرسبرک چیست و چرا رخ میدهد؟
برگشت فنری در پرسبرک به انحراف هندسی یک ورق فلزی پس از خمش اشاره دارد که در اثر آزاد شدن کرنش الاستیک داخلی هنگام حذف نیروی خارجی ایجاد میشود. برای درک بهتر این پدیده، باید بدانیم که در طول فرایند خمکاری، تمامی بخشهای ورق به حالت پلاستیک (تغییر شکل دائمی) نمیرسند. در حالی که سطوح بیرونی و داخلی ورق فراتر از نقاط تسلیم خود کشیده و فشرده میشوند، ناحیه بلافاصله اطراف محور خنثی فقط به صورت الاستیک تغییر شکل مییابد.
هنگامی که رام دستگاه پرس برک عقب میرود و فشار را آزاد میکند، این لایههای الاستیک داخلی مانند یک فنر مارپیچ عمل کرده و لبهها را به سمت نقطه شروع اصلی خود میکشند. به عنوان مثال، یک خم ۹۰ درجه ممکن است به محض اینکه ابزار از قطعه جدا شود، تا ۹۳ درجه باز شود. این تفاوت بین زاویه خم نهایی و زاویه هدف، همان برگشت فنری است که اپراتورهای دستگاه پرسبرک باید برای آن راهحلی بیابند. میزان برگشت فنری از روی استحکام تسلیم ماده نسبت به مدول الاستیسیته آن محاسبه میشود؛ به این معنا که فولادهای با استحکام بالا که «فنریتر» هستند، به برگشت فنری بسیار بیشتری نسبت به مس نرم یا فولاد معمولی نیاز دارند.
عوامل مؤثر بر میزان برگشت فنری در پرسبرک
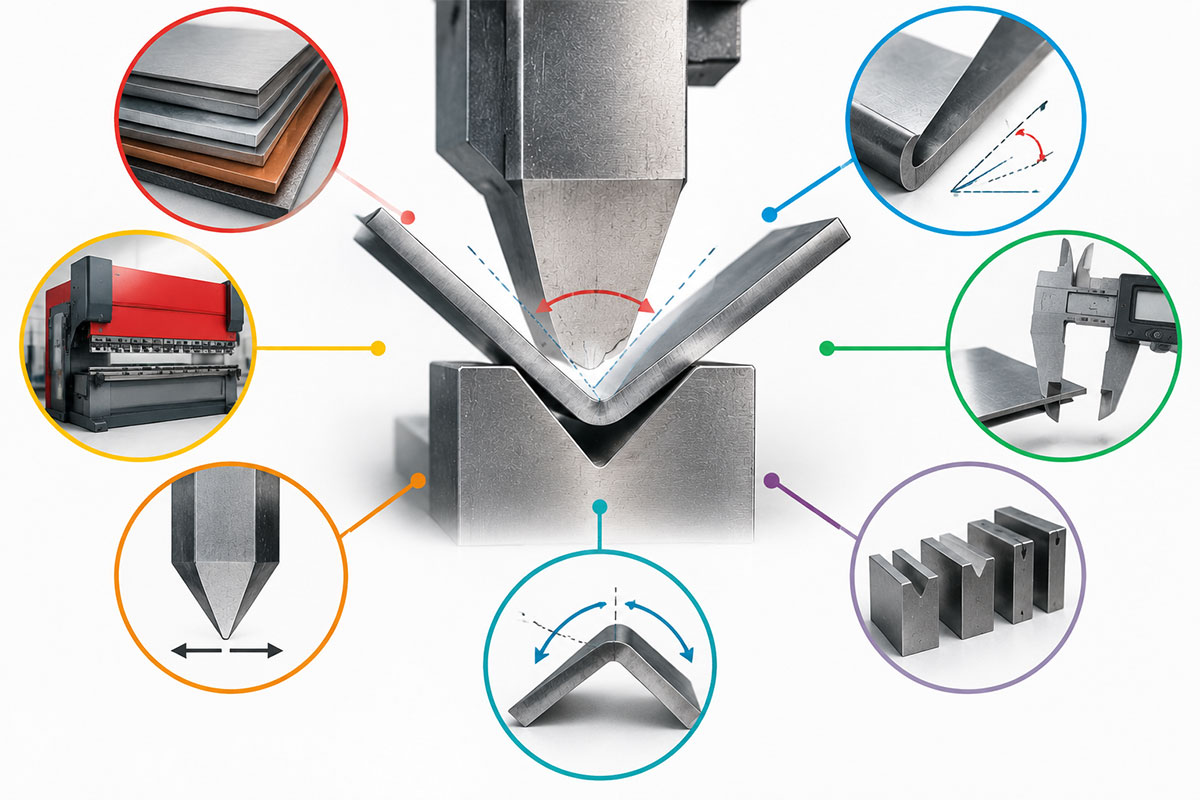
برگشت فنری در پرسبرک تحت تأثیر عوامل متعددی قرار دارد که شناسایی و کنترل هر یک از آنها، کلید دستیابی به خمهایی با دقت بالا محسوب میشود. اولین و مهمترین عامل، نوع ماده و استحکام تسلیم آن است. نتایج تحقیقات نشان میدهد که افزایش استحکام تسلیم ورق، سبب افزایش برگشت فنری میگردد. به عبارت دیگر، هرچه ماده سختتر و مقاومتر باشد، تمایل بیشتری برای بازگشت به شکل اولیه خود خواهد داشت. فولادهای ضدزنگ و فولادهای با استحکام بالا، برگشت فنری بیشتری نسبت به فولادهای نرم یا آلومینیوم از خود نشان میدهند.
دومین عامل مؤثر در برگشت فنری پرسبرک، ضخامت ورق است. برخلاف تصور بسیاری از اپراتورها، افزایش ضخامت ورق سبب کاهش برگشت فنری میشود. این به این دلیل است که در ورقهای ضخیمتر، نسبت کرنش پلاستیک به کرنش الاستیک بیشتر است و بنابراین ماده تغییر شکل دائمی بیشتری را تجربه میکند. سومین عامل، شعاع خم است. با افزایش شعاع خم، میزان زاویه برگشت فنری افزایش مییابد. همچنین دهانه قالب V شکل تأثیر مستقیمی بر برگشت فنری دارد؛ هرچه دهانه قالب بزرگتر باشد، شعاع خم بزرگتر شده و در نتیجه برگشت فنری بیشتری رخ میدهد. در نهایت، زاویه خم نیز بر میزان برگشت فنری تأثیرگذار است و معمولاً زاویههای بزرگتر، برگشت فنری بیشتری را به همراه دارند.
روشهای محاسبه و پیشبینی برگشت فنری در پرسبرک
برای جبران مؤثر برگشت فنری در پرسبرک، نخستین گام، محاسبه و پیشبینی دقیق میزان آن است. سادهترین و کاربردیترین روش برای پیشبینی برگشت فنری، انجام خم آزمایشی است. در این روش، اپراتور یک قطعه آزمایشی از همان دسته مواد و با همان ضخامت را خم میکند و زاویه حاصل را با زاویه برنامهریزیشده مقایسه مینماید. به عنوان مثال، اگر زاویه هدف ۹۰ درجه باشد و پس از خمکاری، زاویه واقعی ۹۲ درجه به دست آید، میزان برگشت فنری برابر با ۲ درجه خواهد بود. این روش اگرچه ساده است، اما بسیار دقیق و عملی محسوب میشود.
روش دوم برای محاسبه برگشت فنری، استفاده از فرمولهای تحلیلی است. یکی از فرمولهای رایج برای محاسبه برگشت فنری به صورت زیر است:
Δθ = θi × (E – kσy) / E
در این فرمول، Δθ زاویه برگشت فنری، θi زاویه خم اولیه، E مدول الاستیسیته ماده، σy استحکام تسلیم ماده و k یک ثابت تجربی است. با استفاده از این فرمول و فرمولهای مشابه، مهندسان میتوانند میزان برگشت فنری را با دقت قابل قبولی پیشبینی کنند. همچنین در دستگاههای پرسبرک CNC پیشرفته، سیستم کنترل عددی قادر است با دریافت پارامترهایی مانند نوع فلز، ضخامت، زاویه خم و شعاع خم، میزان برگشت فنری مورد انتظار را محاسبه کرده و به طور خودکار در فرایند خمکاری اعمال نماید. این قابلیت، دقت خمکاری را به طرز چشمگیری افزایش داده و نیاز به خمهای آزمایشی مکرر را کاهش میدهد.
روشهای جبران برگشت فنری در پرسبرک
پدیده برگشت فنری (Spring Back) در خمکاری ورق و روشهای جبران آن در پرسبرک شامل تکنیکهای متنوعی است که هرکدام برای شرایط خاصی مناسب هستند. رایجترین روش برای جبران برگشت فنری، خمش بیش از حد یا Overbending است. در این روش، اپراتور ماده را کمی بیشتر از زاویه خم مورد نظر خم میکند تا زمانی که فشار آزاد میشود و برگشت فنری رخ میدهد، قطعه به زاویه دقیق هدف برسد. به عنوان مثال، اگر هدف خم ۹۰ درجه است و میزان برگشت فنری ۲ درجه پیشبینی میشود، دستگاه به گونهای برنامهریزی میشود که خم را تا ۹۲ درجه انجام دهد.
روش دوم برای جبران برگشت فنری، تغییر روش خمکاری است. خمکاری هوایی (Air Bending) که در آن ماده تنها با نوک سنبه و دو شانه قالب تماس دارد، برگشت فنری بیشتری ایجاد میکند. در مقابل، روش تهخمشی (Bottoming) که در آن پانچ ماده را به تماس سبک با کف قالب V میرساند، برگشت فنری را به شدت کاهش داده و یکنواختی زاویه را افزایش میدهد. روش سکهزنی (Coining) که نیروی بسیار بالایی (پنج تا ده برابر بیشتر از خمکاری هوایی) اعمال میکند تا پروفیل پانچ را مستقیماً در ورق فشار دهد، تقریباً برگشت فنری را از بین میبرد. با این حال، این روش فشار شدیدی بر دستگاه پرس برک و ابزار وارد میکند و معمولاً برای کارهای تخصصی با حجم بالا استفاده میشود.
جبران برگشت فنری با بهینهسازی ابزار در پرسبرک
یکی از مؤثرترین راههای جبران برگشت فنری در پرسبرک، بهینهسازی انتخاب ابزار است. کاهش عرض دهانه V قویترین راهکار برای مقابله با برگشت فنری محسوب میشود. یک قالب V باریکتر، بخش بیشتری از ماده را دچار تغییر شکل دائمی میکند و تمایل آن به بازگشت را کاهش میدهد. به عنوان مثال، کاهش دهانه V از هشت برابر ضخامت ماده به شش برابر، میتواند برگشت فنری را به طور قابلتوجهی کاهش دهد. برای فولاد نرم، معمولاً از دهانه V به اندازه ۶ تا ۸ برابر ضخامت ماده استفاده میشود، در حالی که برای فولاد ضدزنگ، برای کنترل بهتر برگشت فنری، دهانه کمی باریکتر انتخاب میشود.
دومین اقدام در جبران برگشت فنری از طریق ابزار، انتخاب شعاع نوک پانچ مناسب است. شعاع نوک پانچ کوچکتر، نیروی خمکاری را متمرکز کرده و ماده را در نقطه خم محکم «قفل» میکند. این نیروی متمرکز، تمایل فلز به برگشت را کاهش داده و دقت خم را بهبود میبخشد. با این حال، باید توجه داشت که شعاع بسیار کوچک میتواند باعث ترکخوردگی ماده، به ویژه در فولادهای با استحکام بالا، شود. بنابراین، در انتخاب شعاع پانچ باید تعادل مناسبی بین کاهش برگشت فنری و جلوگیری از آسیب به ماده برقرار کرد. همچنین تیز کردن پانچ و استفاده از ابزارهایی با کیفیت ساخت بالا، میتواند در کاهش برگشت فنری و افزایش دقت خمکاری مؤثر باشد.
نقش سیستمهای CNC در جبران برگشت فنری در پرسبرک
دستگاههای پرسبرک CNC پیشرفته، امکانات گستردهای برای جبران برگشت فنری فراهم کردهاند که دقت و تکرارپذیری خمکاری را به سطحی بیسابقه رسانده است. در این دستگاهها، اپراتور میتواند تمام پارامترهای مربوطه شامل نوع فلز، ضخامت، زاویه خم مورد نظر و شعاع خم را وارد سیستم کند. سپس دستگاه از این ورودیها برای محاسبه مقدار دقیق نیرو و موقعیت ابزارهای مورد نیاز استفاده میکند و در عین حال برگشت فنری مورد انتظار را نیز محاسبه مینماید. این قابلیت برنامهریزی دقیق، یکی از مهمترین مزایای دستگاههای پرسبرک CNC در مقایسه با دستگاههای سنتی است.
علاوه بر برنامهریزی دقیق، دستگاههای پرسبرک CNC به مکانیزمهای جبران خودکار نیز مجهز هستند. این مکانیزمها به طور مداوم فرایند خمش را نظارت میکنند و تنظیمات را در زمان واقعی انجام میدهند تا هرگونه تغییر در برگشت فنری را در نظر بگیرند. این ویژگی به ویژه هنگام برخورد با دستههای مختلف فلز که ممکن است دارای خواص کمی متفاوت باشند، بسیار مفید است. دستگاه از سنسورهایی برای اندازهگیری زاویه خمش واقعی در طول فرایند خمش استفاده میکند و در صورت مشاهده انحراف، به طور خودکار نیروی اعمال شده توسط رام یا موقعیت ابزار را برای اصلاح خمش تنظیم مینماید. این سطح از اتوماسیون، نه تنها دقت خمکاری را افزایش میدهد، بلکه نیاز به مداخلات دستی و خمهای آزمایشی مکرر را به شدت کاهش میدهد.
جبران انحراف رام و تاجگذاری در پرسبرک
یکی از جنبههای کمتر شناختهشده اما بسیار مهم در جبران برگشت فنری در پرسبرک، جبران انحراف رام و تاجگذاری (Crowning) است. در قطعاتی که طول آنها بیش از چند فوت است، رام و بستر دستگاه پرس برک به طور طبیعی تحت بار، انحراف پیدا میکنند. این انحراف باعث میشود که مرکز دستگاه کمتر از دو انتها خم شود و در نتیجه زاویه خم در طول قطعه یکنواخت نباشد. این مشکل میتواند با برگشت فنری اشتباه گرفته شود، در حالی که ریشهٔ متفاوتی دارد. تفاوت بین این دو در این است که اگر خمها در سراسر بستر به طور یکسان دارای انحراف هستند، مشکل از تنظیمات دستگاه است؛ اما اگر خم از دو انتها ۹۰ درجه و در مرکز ۹۲ درجه باشد، با یک مشکل جبران انحراف روبرو هستیم.
برای جبران این انحراف، سیستمهای تاجگذاری با ایجاد یک انحنای جزئی رو به بالا در بستر، این مشکل را جبران میکنند و زوایای یکنواختی را در طول کل قطعه ایجاد مینمایند. کالیبراسیون صحیح تاجگذاری برای دستیابی به دقت در قطعات بلند حیاتی است. در دستگاههای پرسبرک CNC مدرن، سیستم تاجگذاری معمولاً به صورت هیدرولیکی یا مکانیکی و با کنترل عددی انجام میشود و اپراتور میتواند میزان تاجگذاری را بر اساس نیروی خمش و طول قطعه تنظیم کند. توجه به این نکته ضروری است که صرفاً افزایش فشار یا تنظیم عمق رام نمیتواند مشکل انحراف را حل کند؛ بلکه باید از مکانیزمهای تاجگذاری مناسب استفاده شود.
نکات عملی و جمعبندی مقاله برگشت فنری در پرسبرک
پدیده برگشت فنری (Spring Back) در خمکاری ورق و روشهای جبران آن در پرسبرک موضوعی است که تسلط بر آن، تفاوت بین یک اپراتور ماهر و یک اپراتور مبتدی را مشخص میکند. برای کاهش برگشت فنری در عمل، توصیه میشود که همواره از خم آزمایشی بر روی قطعه ضایعاتی از همان دسته مواد استفاده کنید. این کار به شما امکان میدهد تا میزان دقیق برگشت فنری را برای آن دسته خاص از ماده اندازهگیری کرده و تنظیمات لازم را اعمال کنید. همچنین توجه داشته باشید که برگشت فنری میتواند در طول یک شیفت کاری تغییر کند؛ به عنوان مثال، تغییرات دمای محیط بر روی روغن هیدرولیک تأثیر گذاشته و میتواند باعث تغییر در برگشت فنری شود.
در انتخاب روش جبران برگشت فنری، عواملی مانند حجم تولید، نوع ماده، ضخامت ورق و دقت مورد نیاز را در نظر بگیرید. برای تولیدات انبوه با دقت بالا، دستگاههای پرسبرک CNC با قابلیت جبران خودکار، بهترین گزینه هستند. برای کارگاههای کوچکتر با تنوع کاری بیشتر، ترکیبی از خمش بیش از حد و انتخاب صحیح ابزار (دهانه V مناسب و شعاع پانچ بهینه) میتواند نتایج بسیار خوبی به همراه داشته باشد. در نهایت، به یاد داشته باشید که برگشت فنری یک پدیده طبیعی در خمکاری فلزات است و هدف، حذف کامل آن نیست، بلکه کنترل و جبران آن به گونهای است که قطعه نهایی با تلرانسهای مورد نظر مطابقت داشته باشد. با درک صحیح از اصول فیزیکی حاکم بر برگشت فنری و استفاده از روشهای جبران مناسب، میتوانید کیفیت خمکاری را در دستگاه پرس برک هیدرولیک، دستگاه پرسبرک CNC یا دستگاه پرس برک الکتریکی غیر هیدرولیک خود به حداکثر برسانید. برای دریافت مشاوره تخصصی در زمینه انتخاب بهترین روش جبران برگشت فنری متناسب با نیازهای خط تولید خود، تیم کارشناسان صنایع ماشینسازی پایابرش آماده ارائه راهنماییهای لازم به شما هستند.
 در خمکاری ورق و روشهای جبران آن در پرسبرک)
بدون دیدگاه