
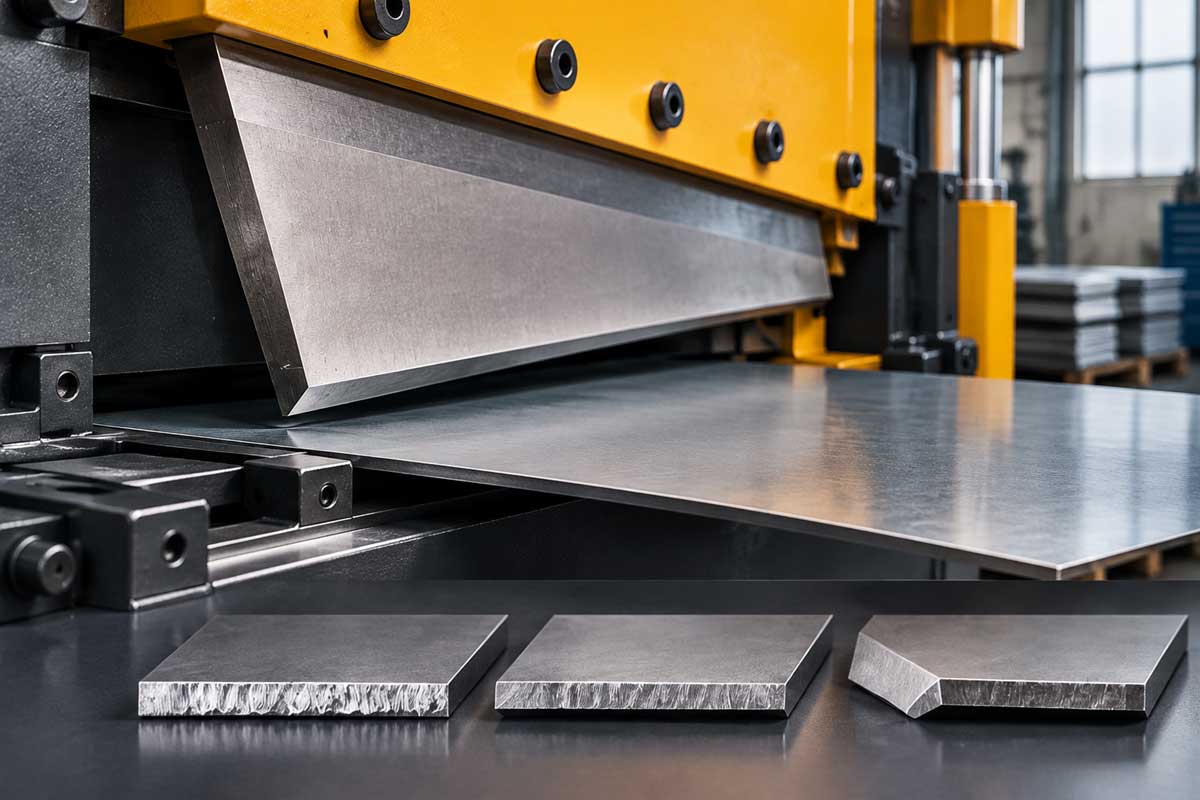
زاویه برش گیوتین یکی از مهمترین پارامترهایی است که عملکرد دستگاه گیوتین هیدرولیک را تحت تأثیر قرار میدهد. این زاویه که به آن «زاویه تیغه» یا «شیب تیغه بالایی» نیز گفته میشود، تعیین میکند که تیغه بالایی دستگاه با چه زاویهای نسبت به تیغه پایینی به ورق فلزی برخورد کند. در دستگاه گیوتین، برخلاف تصور بسیاری، تیغه بالایی به صورت افقی و یکجا با تمام سطح ورق تماس پیدا نمیکند، بلکه با یک زاویه مشخص، به تدریج و مانند یک قیچی، ورق را از یک طرف به طرف دیگر برش میدهد.
زاویه برش گیوتین در دستگاههای مختلف معمولاً بین ۵/۰ درجه تا ۵/۲ درجه قابل تنظیم است و این محدوده به ظاهر کوچک، تأثیری شگرف بر فرایند برش دارد. دستگاه گیوتین هیدرولیک با بهرهگیری از سیستم هیدرولیک قدرتمند، امکان تنظیم دقیق این زاویه را برای اپراتور فراهم میکند تا بتواند بر اساس ضخامت و نوع ورق، بهترین عملکرد را از دستگاه دریافت کند. درک صحیح از زاویه برش گیوتین و تأثیر آن بر کیفیت برش و نیروی مصرفی، یکی از اساسیترین مهارتهایی است که هر اپراتور دستگاه گیوتین هیدرولیک یا دستگاه گیوتین مکانیک باید به آن مسلط باشد.
زاویه برش گیوتین چیست و چگونه بر فرایند برش تأثیر میگذارد؟
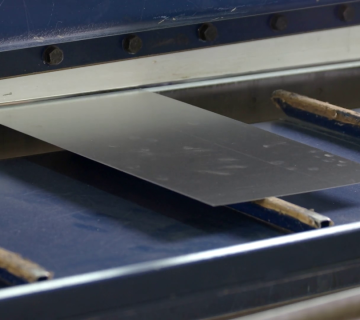
زاویه برش گیوتین در واقع شیب تیغه بالایی نسبت به تیغه پایینی است که باعث میشود عمل برش به صورت تدریجی و از یک نقطه شروع شده و در طول تیغه ادامه یابد. این طراحی هوشمندانه، باعث میشود که در هر لحظه تنها بخش کوچکی از تیغه با ورق در تماس باشد و نیروی مورد نیاز برای برش به جای اینکه یکباره به کل سطح ورق وارد شود، به تدریج و در طول زمان توزیع گردد. به عبارت سادهتر، زاویه برش گیوتین مانند زاویهای است که یک قیچی با آن کاغذ را میبرد؛ هرچه این زاویه بیشتر باشد، عمل برش نرمتر و با نیروی کمتری انجام میشود، اما ممکن است ورق دچار تغییر شکل بیشتری گردد.
در دستگاه گیوتین هیدرولیک، زاویه برش معمولاً به صورت هیدرولیکی یا با موتور الکتریکی قابل تنظیم است. در مدلهای پیشرفتهتر، این تنظیم به صورت خودکار و توسط سیستم کنترل عددی (CNC) انجام میشود و دستگاه بر اساس ضخامت و نوع ورق، زاویه بهینه را انتخاب میکند. زاویه برش گیوتین در دستگاههای مختلف متفاوت است و معمولاً برای ورقهای نازک (کمتر از ۳ میلیمتر) زاویهای بین ۵/۰ تا ۱ درجه، برای ورقهای با ضخامت متوسط (۴ تا ۸ میلیمتر) زاویهای بین ۲/۱ تا ۲ درجه و برای ورقهای ضخیم (بیش از ۱۰ میلیمتر) زاویهای بین ۵/۲ تا ۳ درجه توصیه میشود.
تأثیر زاویه برش گیوتین بر نیروی مصرفی و فشار هیدرولیک
یکی از مهمترین جنبههای زاویه برش گیوتین، تأثیر مستقیم آن بر نیروی مورد نیاز برای برش و در نتیجه بر فشار وارد بر سیستم هیدرولیک دستگاه گیوتین هیدرولیک است. رابطه بین زاویه برش و نیروی مصرفی یک رابطه معکوس است؛ به این معنا که هرچه زاویه برش بیشتر باشد، نیروی مورد نیاز برای برش ورق کاهش مییابد. این به این دلیل است که با افزایش زاویه، سطح تماس تیغه با ورق در هر لحظه کاهش مییابد و نیروی برش بر روی سطح کوچکتری متمرکز میشود.
این ویژگی زاویه برش گیوتین مزیت بسیار مهمی برای دستگاه گیوتین هیدرولیک به همراه دارد. با افزایش زاویه برش، یک دستگاه با توان هیدرولیک محدود میتواند ورقهای ضخیمتری را برش دهد. به عبارت دیگر، تنظیم زاویه برش به اپراتور این امکان را میدهد که بدون نیاز به افزایش فشار هیدرولیک، ضخامت قابل برش دستگاه را افزایش دهد. با این حال، این مزیت با یک هزینه همراه است؛ افزایش زاویه برش باعث میشود که ورق در حین برش بیشتر دچار تغییر شکل شده و پیچش بیشتری پیدا کند. بنابراین، در تنظیم زاویه برش گیوتین، اپراتور باید بین کاهش نیروی مصرفی و افزایش کیفیت برش، تعادل برقرار کند.
تأثیر زاویه برش گیوتین بر کیفیت برش و تغییر شکل ورق
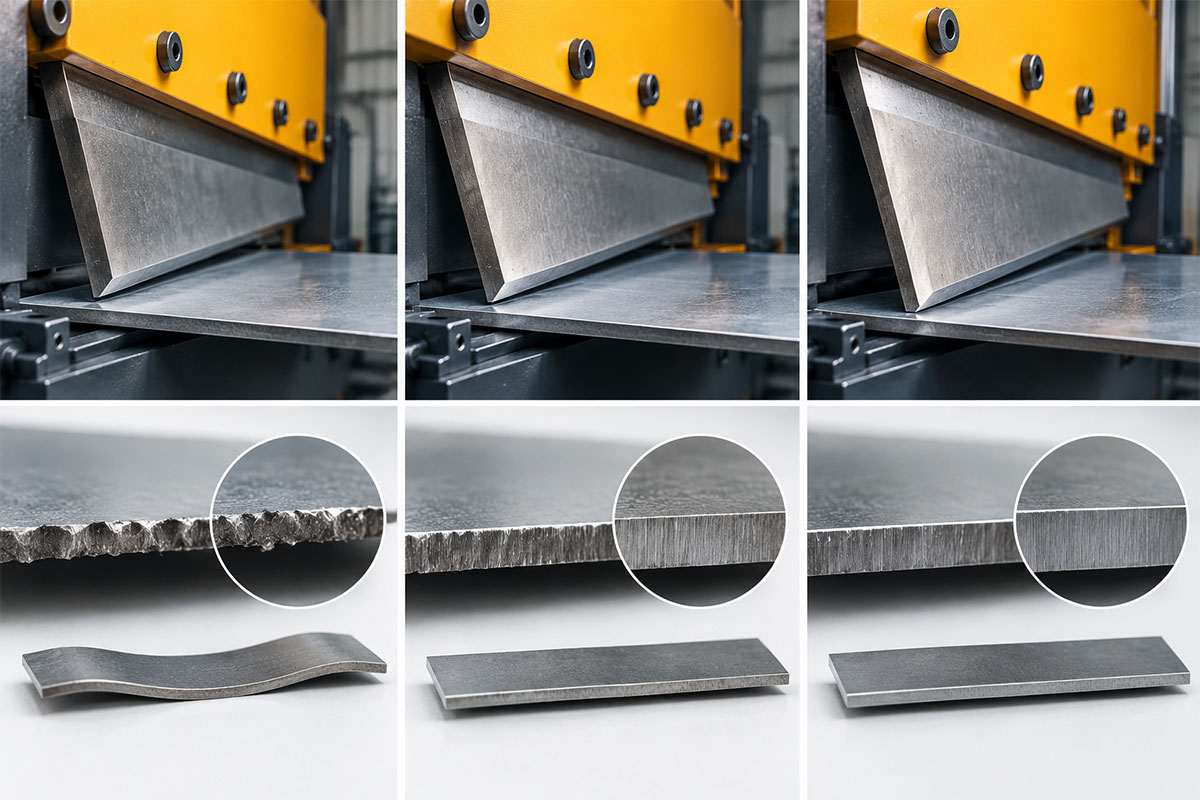
زاویه برش گیوتین تأثیر مستقیم و قابلتوجهی بر کیفیت نهایی برش و میزان تغییر شکل ورق دارد. در دستگاه گیوتین، هنگامی که زاویه برش بیش از حد بزرگ باشد، ورق در حین برش دچار سه نوع تغییر شکل اصلی میشود: پیچش (Twist) که در آن نوار برشخورده حول محور طولی خود میچرخد و حالت مارپیچ به خود میگیرد، خمیدگی (Bow) که در آن نوار به سمت بالا یا پایین خم میشود، و انحنا (Camber) که در آن نوار در صفحه افقی خود خمیدگی پیدا میکند. این تغییر شکلها به ویژه در برش نوارهای باریک بیشتر مشهود است.
از سوی دیگر، زاویه برش کوچک اگرچه تغییر شکل ورق را به حداقل میرساند و برشهایی با سطح صافتر و بدون پیچش تولید میکند، اما نیاز به نیروی بسیار بیشتری دارد و ممکن است دستگاه گیوتین هیدرولیک را تحت فشار شدید قرار دهد. در دستگاه گیوتین مکانیک که نیروی برش از طریق سیستم مکانیکی شامل چرخ طیار و کلاچ تأمین میشود, انتخاب زاویه برش مناسب از اهمیت ویژهای برخوردار است، زیرا این دستگاهها انعطافپذیری کمتری در تنظیم نیرو دارند. همچنین تحقیقات نشان داده است که افزایش زاویه برش علاوه بر کاهش نیروی برش، عمر قالبهای برش را نیز افزایش میدهد.
جدول راهنمای انتخاب زاویه برش گیوتین بر اساس ضخامت ورق
برای انتخاب صحیح زاویه برش گیوتین، جدول زیر بر اساس ضخامت ورق و نوع ماده، محدوده زاویه مناسب را نشان میدهد:
| ضخامت ورق | زاویه برش پیشنهادی | میزان تغییر شکل | کیفیت برش |
| نازک (کمتر از ۳ میلیمتر) | ۵/۰ تا ۱ درجه | بسیار کم | عالی (صاف) |
| متوسط (۴ تا ۸ میلیمتر) | ۲/۱ تا ۲ درجه | متوسط | خوب |
| ضخیم (بیش از ۱۰ میلیمتر) | ۵/۲ تا ۳ درجه | زیاد | استاندارد (سازهای) |
همانطور که در جدول مشخص است، زاویه برش گیوتین برای ورقهای نازک باید در پایینترین محدوده ممکن تنظیم شود تا از تغییر شکل ورق جلوگیری گردد. در مقابل، برای ورقهای ضخیم، افزایش زاویه برش ضروری است تا فشار وارد بر سیستم هیدرولیک دستگاه گیوتین هیدرولیک در محدوده مجاز باقی بماند.
زاویه برش گیوتین نه تنها بر اساس ضخامت، بلکه بر اساس نوع ماده نیز باید تنظیم شود. برای مثال، برش فولاد ضدزنگ به دلیل استحکام کششی بالاتر، معمولاً به زاویه برش بیشتری نسبت به فولاد نرم با همان ضخامت نیاز دارد. دستگاههای پیشرفته گیوتین هیدرولیک امروزی مجهز به سیستمهای تنظیم خودکار زاویه برش هستند که بر اساس نوع ماده و ضخامت، زاویه بهینه را انتخاب میکنند. این سیستمها زمان راهاندازی را از ۱۵ دقیقه به کمتر از ۳۰ ثانیه کاهش میدهند و دقت برش را به طرز چشمگیری افزایش میدهند.
استراتژی بهینهسازی زاویه برش گیوتین در دستگاههای CNC
در دستگاههای گیوتین هیدرولیک مجهز به سیستم کنترل عددی (CNC)، بهینهسازی زاویه برش گیوتین به صورت خودکار و با دقتی بینظیر انجام میشود. این دستگاهها با استفاده از سنسورهای دقیق و الگوریتمهای پیشرفته، ضخامت و نوع ورق را شناسایی کرده و زاویه برش مناسب را محاسبه و اعمال میکنند. این قابلیت نه تنها دقت برش را افزایش میدهد، بلکه نیاز به تنظیمات دستی و آزمونوخطا را به حداقل میرساند.
استراتژی بهینهسازی زاویه برش گیوتین در دستگاههای مدرن بر اساس یک اصل ساده اما حیاتی است: برای ورقهای نازک، زاویه برش را کاهش دهید تا تغییر شکل ورق به حداقل برسد و برشهایی صاف و بدون پیچش تولید شود. برای ورقهای ضخیم، زاویه برش را افزایش دهید تا فشار وارد بر سیستم هیدرولیک و بدنه دستگاه کاهش یابد و عمر مفید دستگاه افزایش پیدا کند. دستگاه گیوتین هیدرولیک با قابلیت تنظیم زاویه برش متغیر، این امکان را به اپراتور میدهد که در طول یک شیفت کاری، به راحتی بین برش ورقهای نازک و ضخیم جابجا شود و بالاترین بهرهوری را از دستگاه دریافت کند.
جمعبندی و توصیه نهایی مقاله زاویه برش گیوتین
زاویه برش گیوتین یکی از مهمترین پارامترهایی است که عملکرد دستگاه گیوتین هیدرولیک و دستگاه گیوتین مکانیک را تعیین میکند. همانطور که در این مقاله بررسی کردیم، زاویه برش تأثیر مستقیمی بر دو عامل کلیدی دارد: نیروی مصرفی و کیفیت برش. زاویه برش بیشتر، نیروی مورد نیاز برای برش را کاهش میدهد اما تغییر شکل ورق را افزایش میدهد. در مقابل، زاویه برش کوچکتر، برشهایی با کیفیت بالاتر و تغییر شکل کمتر تولید میکند اما به نیروی بیشتری نیاز دارد.
توصیه نهایی ما برای تنظیم زاویه برش گیوتین این است که همواره ضخامت و نوع ورق را به دقت بررسی کنید و بر اساس جدول راهنمای ارائه شده در این مقاله، زاویه برش مناسب را انتخاب نمایید. برای ورقهای نازک (کمتر از ۳ میلیمتر)، زاویه برش را در محدوده ۵/۰ تا ۱ درجه تنظیم کنید. برای ورقهای با ضخامت متوسط (۴ تا ۸ میلیمتر)، زاویه برش را بین ۲/۱ تا ۲ درجه قرار دهید و برای ورقهای ضخیم (بیش از ۱۰ میلیمتر)، زاویه برش را تا ۵/۲ تا ۳ درجه افزایش دهید. همچنین به یاد داشته باشید که در دستگاههای گیوتین هیدرولیک پیشرفته، از قابلیت تنظیم خودکار زاویه برش استفاده کنید تا بهترین نتیجه را با کمترین زمان راهاندازی به دست آورید. برای دریافت مشاوره تخصصی در زمینه انتخاب و تنظیم زاویه برش گیوتین متناسب با نیازهای خط تولید خود، تیم کارشناسان صنایع ماشینسازی پایابرش آماده ارائه راهنماییهای لازم به شما هستند.


 بر کیفیت برش و نیروی مصرفی در گیوتین هیدرولیک)
بدون دیدگاه