
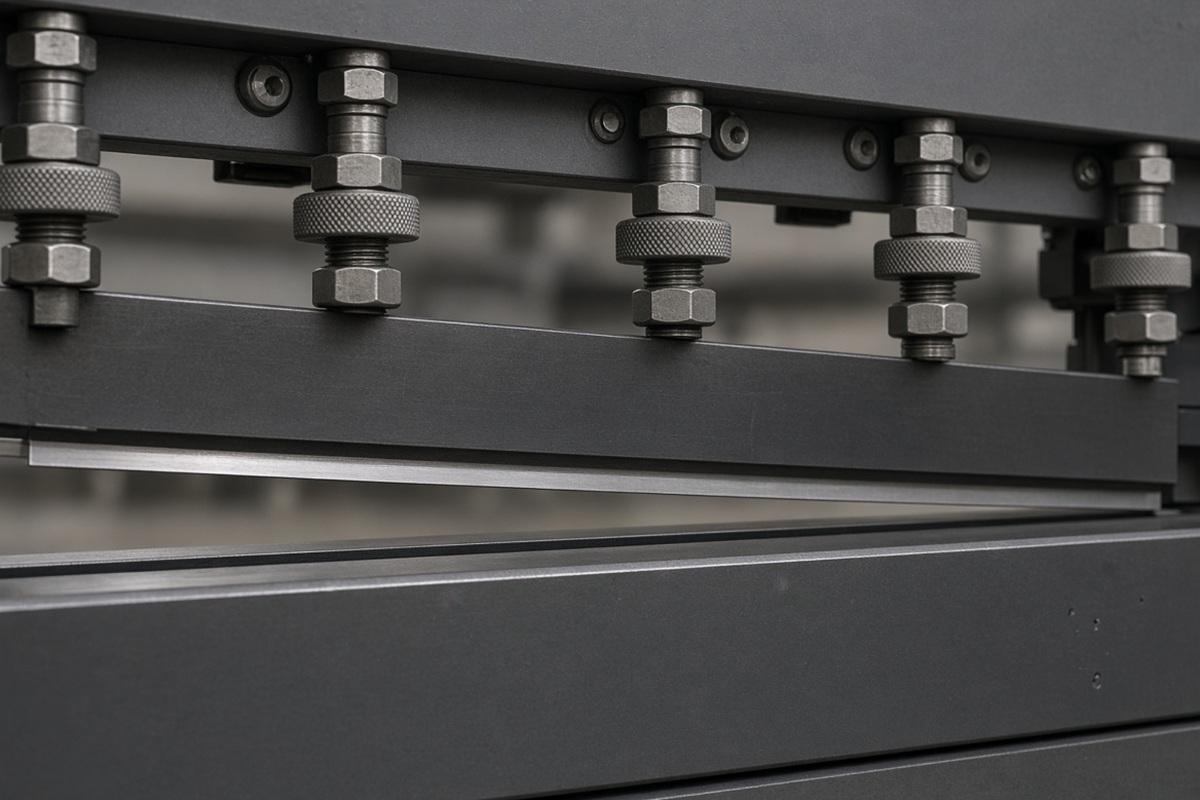
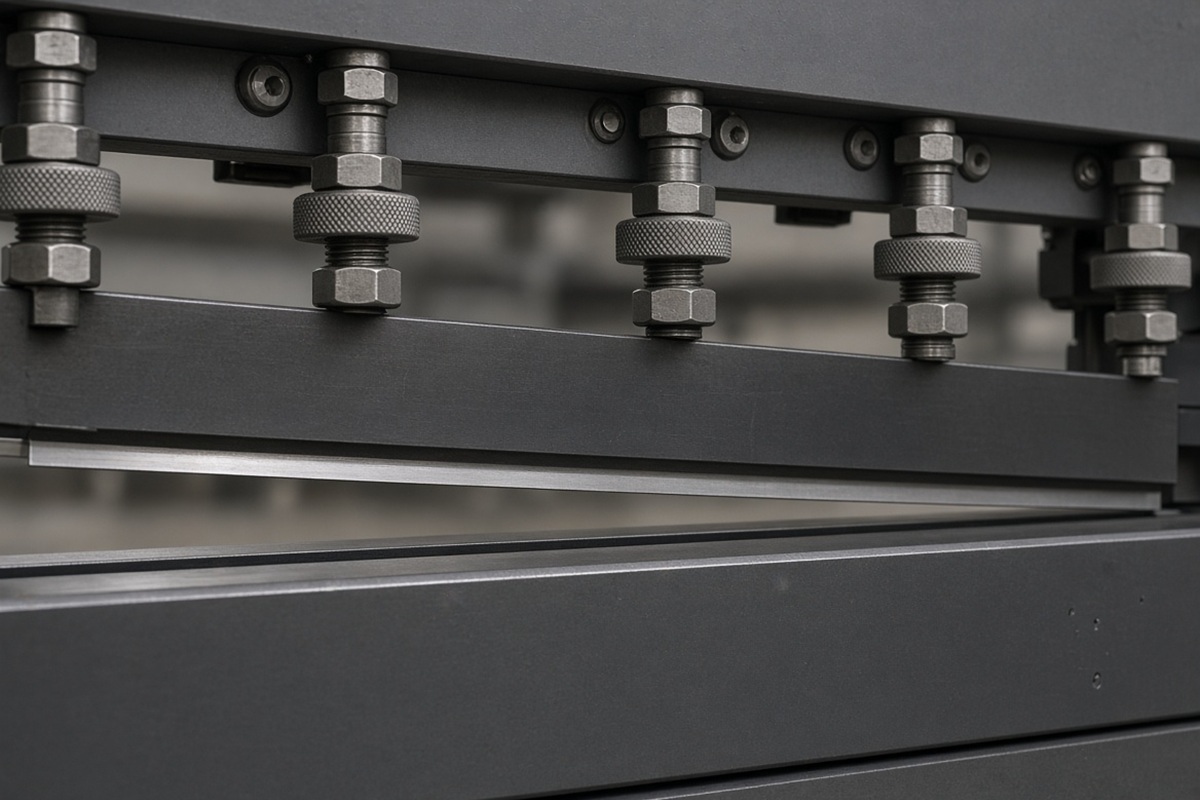
تنظیم فاصله تیغه گیوتین یکی از حیاتیترین و در عین حال کمتوجهترین اقدامات نگهداری در دستگاه گیوتین است که تأثیر مستقیمی بر کیفیت برش، عمر مفید تیغهها و بهرهوری کلی خط تولید دارد. فاصله تیغه به شکاف میان تیغه متحرک بالایی و تیغه ثابت پایینی گفته میشود که در لحظه برش، ورق فلزی در این شکاف قرار گرفته و فرایند برش انجام میشود. بسیاری از اپراتورها تصور میکنند که تیغهها باید کاملاً روی یکدیگر قرار بگیرند، اما واقعیت این است که یک فاصله بسیار اندک و دقیق بین دو تیغه برای ایجاد برشی تمیز و بدون پلیسه ضروری است.
تنظیم فاصله تیغههای گیوتین صحیح، نقش کلیدی در کیفیت نهایی برش ایفا میکند. اگر فاصله تیغه بیش از حد زیاد باشد، ورق به جای برش تمیز، پاره شده و لبههایی ناهموار، پرزدار و تغییر شکلیافته ایجاد میکند. از سوی دیگر، اگر فاصله تیغه بسیار کم و باریک باشد، فشار زیادی به تیغهها وارد شده و موجب سایش زودرس، ایجاد ترک و حتی شکستگی تیغهها میشود. بنابراین، تنظیم فاصله تیغه گیوتین نه تنها بر کیفیت برش تأثیر میگذارد، بلکه مستقیماً بر طول عمر دستگاه گیوتین هیدرولیک یا دستگاه گیوتین مکانیک و هزینههای نگهداری آن اثرگذار است.
فاصله تیغه گیوتین چیست و چرا تنظیم دقیق آن اهمیت دارد؟
تنظیم فاصله تیغه گیوتین به معنای ایجاد شکافی دقیق و کنترلشده میان تیغه بالایی (متحرک) و تیغه پایینی (ثابت) در دستگاه گیوتین است. این شکاف بر حسب میلیمتر اندازهگیری میشود و معمولاً به صورت درصدی از ضخامت ورق تعیین میگردد. در فرایند برش با گیوتین، تیغه بالایی با حرکت رو به پایین، ورق را به سمت تیغه پایینی فشار میدهد و در شکاف میان دو تیغه، ماده دچار شکست برشی میشود. وجود فاصله مناسب باعث میشود که این شکست به صورت تمیز و یکنواخت در طول خط برش رخ دهد.
اهمیت تنظیم فاصله تیغههای گیوتین از چند جنبه قابل بررسی است. نخست، کیفیت برش: فاصله صحیح، برشهایی تمیز، صاف و بدون پلیسه تولید میکند. دوم، عمر تیغهها: تنظیم نامناسب فاصله، سایش تیغهها را تسریع کرده و هزینههای تعویض را افزایش میدهد. سوم، دقت ابعادی: فاصله نامناسب باعث تغییر شکل ورق در لبه برش شده و دقت قطعه نهایی را کاهش میدهد. در دستگاههای گیوتین CNC پیشرفته، تنظیم فاصله تیغههای گیوتین به صورت خودکار و بر اساس ضخامت و نوع ماده انجام میشود، اما در دستگاههای معمولی، این تنظیم باید توسط اپراتور و با دقت بالا صورت گیرد.
تأثیر فاصله تیغه گیوتین بر کیفیت برش و تشکیل پلیسه
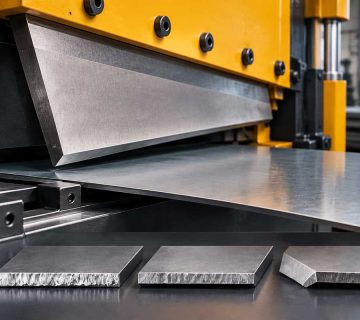
تنظیم فاصله تیغه گیوتین تأثیر مستقیم و غیرقابلانکاری بر کیفیت برش و میزان پلیسه (Burr) ایجاد شده در لبه ورق دارد. پلیسه، همان زائدههای ناهموار و تیز در لبه برش است که نهتنها ظاهر قطعه را نامطلوب میکند، بلکه در مراحل بعدی تولید مانند جوشکاری و مونتاژ نیز مشکلات جدی ایجاد مینماید. در صورتی که فاصله تیغه بیش از حد باریک باشد، تیغهها ورق را به جای برش تمیز، دوباره برش داده و اصطلاحاً «برش ثانویه» رخ میدهد که نتیجه آن لبههایی زبر و ناهموار است.
از سوی دیگر، اگر فاصله تیغه بیش از حد بزرگ باشد، ورق به جای شکست برشی منظم، دچار پارگی شده و لبههای برش به صورت پرزدار و با پلیسههای بزرگ تولید میشوند. در هر دو حالت، کیفیت برش کاهش یافته و نیاز به عملیات پسپردازش مانند سنگزنی یا سوهانکاری افزایش مییابد. بنابراین، تنظیم فاصله تیغههای گیوتین در محدوده بهینه، کلید دستیابی به برشهایی با لبههای صاف، حداقل پلیسه و کیفیت بالا است. در دستگاه گیوتین هیدرولیک، معمولاً با استفاده از چرخدستی یا سیستمهای هیدرولیکی، اپراتور میتواند فاصله تیغه را با دقت بالا تنظیم کند و در مدلهای پیشرفتهتر، این تنظیم به صورت خودکار و با ورود ضخامت ورق انجام میشود.
روشهای تنظیم فاصله تیغه گیوتین در دستگاههای مختلف
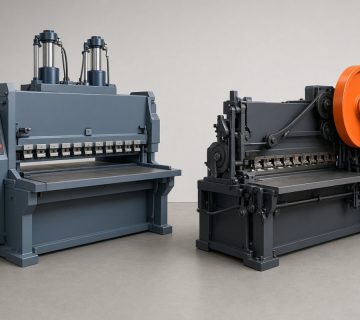
تنظیم فاصله تیغه گیوتین در دستگاههای مختلف به روشهای گوناگونی انجام میشود که هرکدام مزایا و محدودیتهای خاص خود را دارند. در دستگاه گیوتین مکانیک قدیمیتر، تنظیم فاصله تیغه معمولاً به صورت دستی و با استفاده از پیچهای تنظیم و سنجههای حسگر (Feeler Gauge) انجام میشود. اپراتور ابتدا دستگاه را خاموش کرده و پس از باز کردن پیچهای قفل، با چرخاندن پیچ تنظیم، فاصله را افزایش یا کاهش میدهد. سپس با قرار دادن سنجه حسگر در نقاط مختلف طول تیغه، از یکنواختی فاصله در تمام طول برش اطمینان حاصل میکند.
در دستگاه گیوتین هیدرولیک، تنظیم فاصله تیغههای گیوتین معمولاً سادهتر و سریعتر انجام میشود. بسیاری از این دستگاهها دارای چرخدستی یا دسته تنظیم در جلوی دستگاه هستند که با چرخاندن آن، فاصله تیغه به دقت تنظیم میشود. روی این چرخدستیها معمولاً جدول یا نشانگری تعبیه شده است که بر اساس ضخامت ورق، موقعیت مناسب را نشان میدهد. در دستگاههای گیوتین CNC پیشرفته، تنظیم فاصله تیغههای گیوتین به صورت کاملاً خودکار انجام میشود. اپراتور تنها ضخامت و نوع ماده را وارد سیستم میکند و دستگاه به طور خودکار فاصله تیغه بهینه را محاسبه و اعمال مینماید.
جدول راهنمای تنظیم فاصله تیغه گیوتین بر اساس ضخامت و نوع ورق
برای تنظیم فاصله تیغه گیوتین به روشی علمی و دقیق، جدول زیر بر اساس ضخامت ورق و نوع ماده، محدوده فاصله توصیهشده را نشان میدهد. این مقادیر بر اساس استانداردهای صنعتی و تجربیات عملی تدوین شدهاند:
| نوع ماده | ضخامت ورق | فاصله تیغه پیشنهادی (درصد ضخامت) | فاصله تیغه (میلیمتر) برای ورق ۱ میلیمتری |
| فولاد کربنی (نرم) | تا ۳ میلیمتر | ۵ تا ۶ درصد | ۰٫۰۵ تا ۰٫۰۶ |
| فولاد کربنی (نرم) | ۳ تا ۱۰ میلیمتر | ۶ تا ۸ درصد | ۰٫۰۶ تا ۰٫۰۸ |
| فولاد ضدزنگ | تا ۳ میلیمتر | ۶ تا ۸ درصد | ۰٫۰۶ تا ۰٫۰۸ |
| فولاد ضدزنگ | ۳ تا ۱۰ میلیمتر | ۸ تا ۱۰ درصد | ۰٫۰۸ تا ۰٫۱۰ |
| آلومینیوم | تا ۳ میلیمتر | ۴ تا ۵ درصد | ۰٫۰۴ تا ۰٫۰۵ |
| آلومینیوم | ۳ تا ۱۰ میلیمتر | ۵ تا ۶ درصد | ۰٫۰۵ تا ۰٫۰۶ |
| فولاد با استحکام بالا | تا ۱۰ میلیمتر | ۸ تا ۱۰ درصد | ۰٫۰۸ تا ۰٫۱۰ |
همانطور که در جدول مشخص است، قاعده کلی در تنظیم فاصله تیغه گیوتین این است که فاصله تیغه به طور مستقیم با ضخامت ورق افزایش مییابد. همچنین موادی با استحکام کششی بالاتر مانند فولاد ضدزنگ، به فاصله تیغه بیشتری نسبت به فولاد نرم با همان ضخامت نیاز دارند. برای مثال، در برش فولاد کربنی ۱ میلیمتری، فاصله تیغه حدود ۰٫۱ میلیمتر تنظیم میشود، در حالی که برای فولاد کربنی ۴ میلیمتری، این فاصله به حدود ۰٫۴ میلیمتر افزایش مییابد. توجه به این نکته ضروری است که مقادیر فوق توصیههای عمومی هستند و ممکن است بسته به نوع تیغه، زاویه برش و سفتی دستگاه، نیاز به تنظیمات جزئی داشته باشند.
مراحل گامبهگام تنظیم فاصله تیغه گیوتین
برای انجام صحیح تنظیم فاصله تیغه گیوتین، رعایت یک روال منظم و اصولی ضروری است. گام اول: آمادهسازی دستگاه – پیش از هر اقدامی، دستگاه گیوتین را خاموش کرده و از قطع کامل برق اطمینان حاصل کنید. تیغهها را با یک پارچه تمیز از هرگونه گرد و غبار، براده و آلودگی پاک کنید و تیغهها را از نظر وجود ترک، براده یا سایش غیرعادی بررسی نمایید.
گام دوم: اندازهگیری فاصله موجود – با استفاده از سنجههای حسگر (Feeler Gauge)، فاصله فعلی میان تیغهها را در چند نقطه در طول تیغه اندازهگیری کنید. این کار به شما نشان میدهد که فاصله در تمام طول تیغه یکنواخت است یا خیر. گام سوم: تنظیم فاصله – با استفاده از چرخدستی، پیچ تنظیم یا مکانیسم تنظیم دستگاه، فاصله تیغه را بر اساس ضخامت و نوع ماده به مقدار توصیهشده تنظیم کنید. در دستگاه گیوتین هیدرولیک، این کار معمولاً با چرخاندن یک چرخدستی در جلوی دستگاه انجام میشود. گام چهارم: تأیید تنظیم – پس از تنظیم، مجدداً با سنجه حسگر، یکنواختی فاصله را در تمام طول تیغه بررسی کنید. در صورت نیاز، تنظیمات را اصلاح کنید. گام پنجم: تثبیت تنظیم – پس از اطمینان از تنظیم صحیح، پیچهای قفل را محکم کنید تا تنظیمات در حین کار تغییر نکند.
تأثیر نوع ماده بر تنظیم فاصله تیغه گیوتین
تنظیم فاصله تیغه گیوتین صرفاً بر اساس ضخامت ورق تعیین نمیشود، بلکه نوع ماده و استحکام کششی آن نیز نقشی تعیینکننده در این تنظیم ایفا میکند. موادی با استحکام کششی بالاتر، به فاصله تیغه بیشتری نیاز دارند تا فرایند شکست برشی به درستی انجام شود. برای مثال، فولاد ضدزنگ که استحکام کششی بالاتری نسبت به فولاد نرم دارد، به فاصله تیغه بیشتری در همان ضخامت نیاز دارد. این موضوع به این دلیل است که مواد سختتر، تغییر شکل پلاستیک کمتری قبل از شکست دارند و برای ایجاد یک برش تمیز، نیاز به فضای بیشتری برای شروع ترک برشی دارند.
در مقابل، مواد نرمتر مانند آلومینیوم، به فاصله تیغه کمتری نیاز دارند. آلومینیوم به دلیل شکلپذیری بالا، به راحتی در شکاف تیغه تغییر شکل میدهد و فاصله زیاد میتواند باعث ایجاد پلیسه و لبههای ناهموار شود. بنابراین، در تنظیم فاصله تیغههای گیوتین، اپراتور باید علاوه بر ضخامت، به نوع ماده نیز توجه کند. در دستگاههای گیوتین CNC مدرن، این موضوع به صورت خودکار مدیریت میشود و دستگاه با انتخاب نوع ماده از منوی تعریفشده، فاصله تیغه بهینه را محاسبه و اعمال میکند. اما در دستگاههای معمولی، اپراتور باید با مراجعه به جدول راهنما و تجربه خود، تنظیمات مناسب را انجام دهد.
علائم هشداردهنده تنظیم نامناسب فاصله تیغه گیوتین
شناخت علائم تنظیم فاصله تیغه گیوتین نامناسب، به اپراتور امکان میدهد تا پیش از بروز خسارتهای جدی، اقدام به اصلاح تنظیمات کند. اولین و واضحترین علامت، تشکیل پلیسههای بزرگ و ناهموار در لبه برش است. اگر پس از برش، لبه ورق دارای پلیسههای بلند و پرزدار باشد، معمولاً نشاندهنده فاصله تیغه بیش از حد زیاد است. در مقابل، اگر لبه برش دارای سطحی زبر، خشدار و با ترکهای ریز باشد، احتمالاً فاصله تیغه بسیار کم است.
دومین علامت، تغییر شکل ورق در لبه برش است. اگر ورق در نزدیکی خط برش دچار خمیدگی، پیچش یا موجشدگی شود، نشاندهنده نامناسب بودن فاصله تیغه است. سومین علامت، صدای غیرعادی در حین برش است. اگر دستگاه هنگام برش صدای ناهنجار یا تقتق تولید کند، ممکن است فاصله تیغه به درستی تنظیم نشده باشد. چهارمین علامت، سایش غیرعادی و سریع تیغهها است. اگر تیغهها زودتر از موعد کدر شده یا دچار برادهشدگی میشوند، احتمالاً فاصله تیغه به درستی تنظیم نشده است. در صورت مشاهده هر یک از این علائم، اپراتور باید بلافاصله تنظیم فاصله تیغههای گیوتین را مجدداً بررسی و اصلاح نماید.
جمعبندی و توصیه نهایی مقاله تنظیم فاصله تیغههای گیوتین
تنظیم فاصله تیغه گیوتین یکی از اساسیترین و تأثیرگذارترین اقدامات نگهداری در دستگاه گیوتین است که کیفیت برش، عمر تیغهها و بهرهوری کلی خط تولید را تحت تأثیر قرار میدهد. همانطور که در این مقاله بررسی کردیم، تنظیم فاصله تیغههای گیوتین باید بر اساس دو عامل اصلی یعنی ضخامت ورق و نوع ماده انجام شود. قاعده کلی این است که فاصله تیغه به طور مستقیم با ضخامت ورق افزایش مییابد و موادی با استحکام کششی بالاتر به فاصله بیشتری نیاز دارند. فاصله نامناسب، چه بیش از حد زیاد و چه بیش از حد کم، منجر به کاهش کیفیت برش، افزایش پلیسه، سایش زودرس تیغهها و کاهش دقت ابعادی میشود.
توصیه نهایی ما برای تنظیم فاصله تیغه گیوتین این است که همواره مراحل زیر را دنبال کنید: ابتدا ضخامت و نوع ماده را به دقت تعیین کنید. سپس با استفاده از جدول راهنمای ارائه شده در این مقاله یا دفترچه راهنمای دستگاه، فاصله تیغه مناسب را محاسبه کنید. پیش از هر تنظیم، دستگاه را خاموش کرده و از ایمنی کامل اطمینان حاصل کنید. تنظیم را با استفاده از چرخدستی یا پیچهای تنظیم انجام دهید و پس از تنظیم، با استفاده از سنجههای حسگر، یکنواختی فاصله را در تمام طول تیغه بررسی کنید. در دستگاه گیوتین هیدرولیک، از نشانگرهای موجود روی چرخدستی برای تنظیم دقیق استفاده کنید و در دستگاههای گیوتین CNC، از قابلیت تنظیم خودکار بهره ببرید. به یاد داشته باشید که تنظیم فاصله تیغههای گیوتین یک اقدام دورهای است و باید به طور منظم، به ویژه پس از تعویض تیغهها یا تغییر ضخامت ورق، انجام شود. برای دریافت مشاوره تخصصی در زمینه تنظیم فاصله تیغه گیوتین و انتخاب بهترین روش متناسب با نیازهای خط تولید خود، تیم کارشناسان صنایع ماشینسازی پایابرش آماده ارائه راهنماییهای لازم به شما هستند.


بدون دیدگاه