
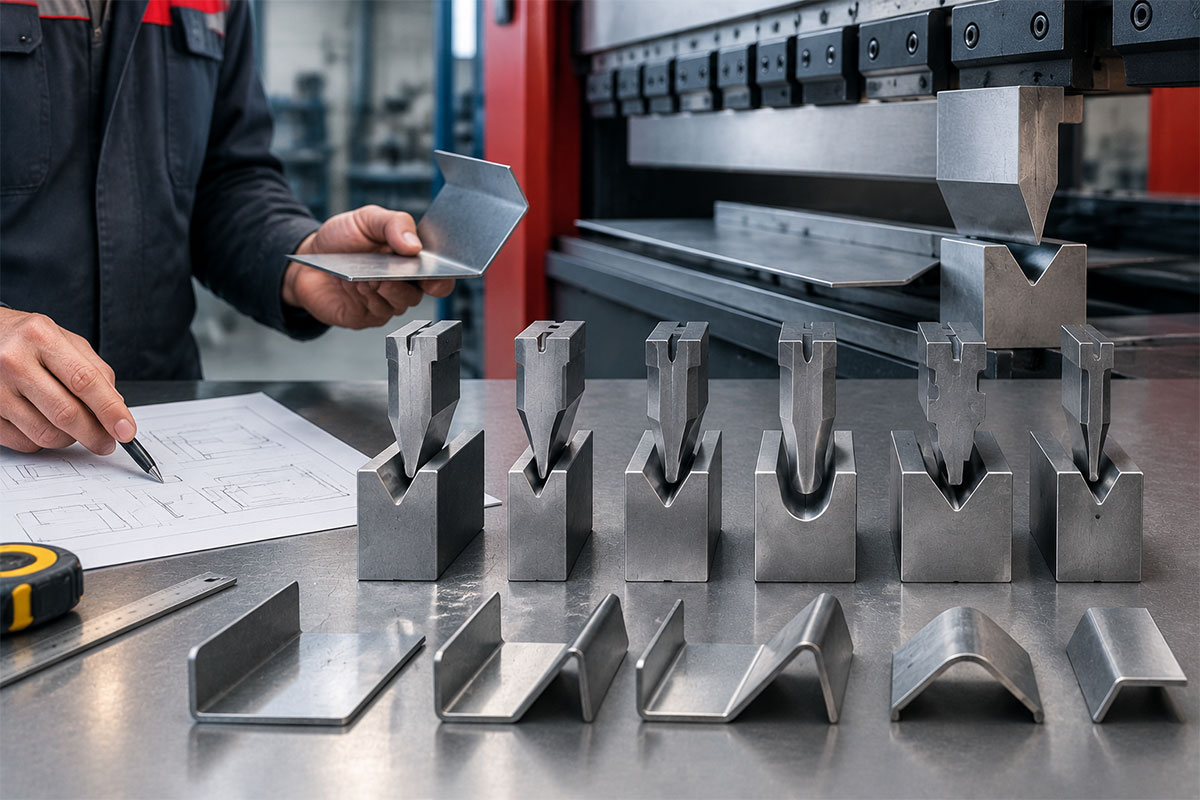
انتخاب قالب مناسب برای پرسبرک یکی از حیاتیترین تصمیمهایی است که هر اپراتور، مهندس تولید یا مدیر کارگاه پیش از آغاز عملیات خمکاری با آن روبرو میشود. بسیاری از کارگاهها تصور میکنند که انتخاب قالب مناسب برای پرسبرک صرفاً به تطبیق ضخامت ورق با یک عدد در جدول استاندارد خلاصه میشود، اما واقعیت بسیار پیچیدهتر و ظریفتر از این تصور ساده است. دستگاه پرس برک با استفاده از دو قالب اصلی به نامهای سنبه (پانچ) و ماتریس (قالب V شکل)، ورق فلزی را بین خود گرفته و خمهای از پیش تعیینشدهای را با دقت بسیار بالا ایجاد میکند.
انتخاب قالب پرسبرک صحیح، تأثیر مستقیمی بر کیفیت خم، دقت ابعادی، عمر مفید ابزار و ایمنی عملیات دارد. یک دستگاه پرس برک هیدرولیک با توان بالا، بدون قالب مناسب، نمیتواند نتیجه مطلوبی تولید کند. به همین ترتیب، یک دستگاه پرسبرک CNC پیشرفته نیز در صورت استفاده از قالب نامناسب، عملکردی پایینتر از توان واقعی خود خواهد داشت. در این مقاله جامع، به بررسی کامل انواع پانچها، قالبهای V شکل، مواد سازنده قالب و اصول انتخاب قالب مناسب برای پرسبرک میپردازیم تا بتوانید با آگاهی کامل، بهترین تصمیم را برای خط تولید خود بگیرید.
آشنایی با اجزای اصلی قالبهای پرسبرک؛ سنبه و ماتریس
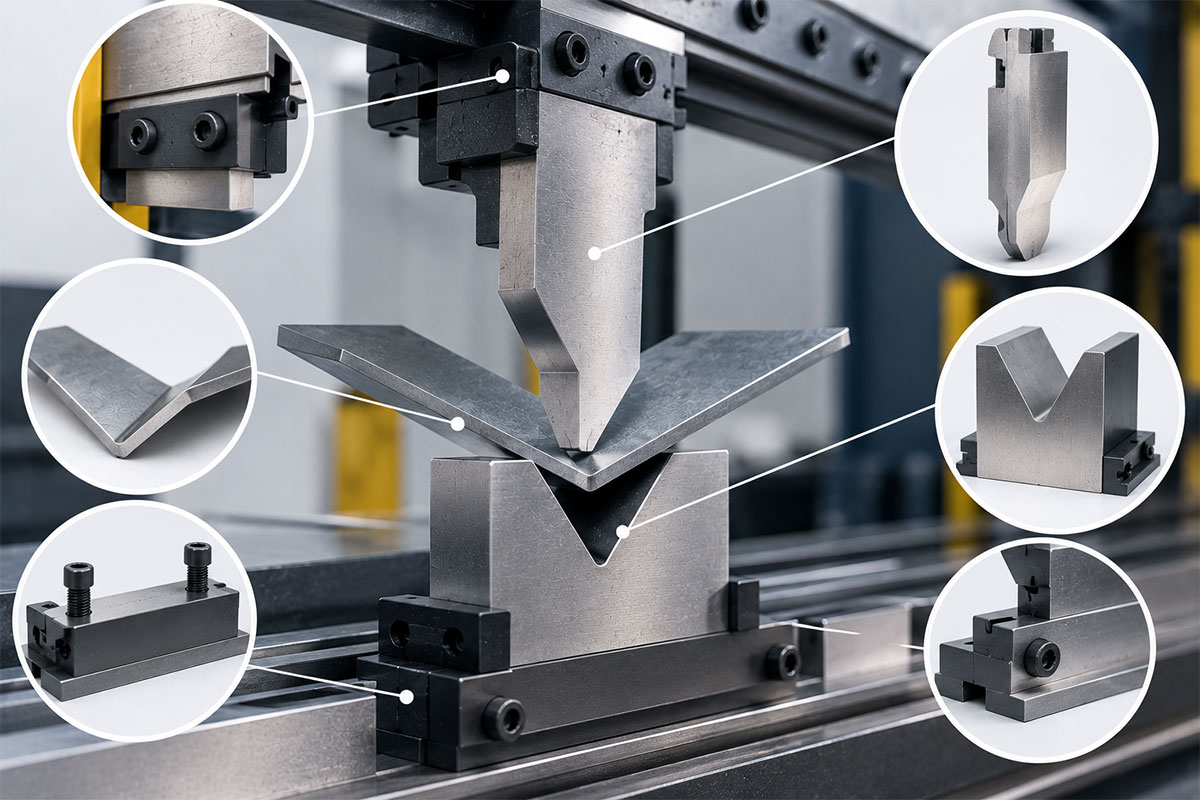
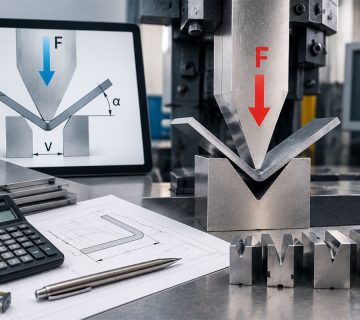
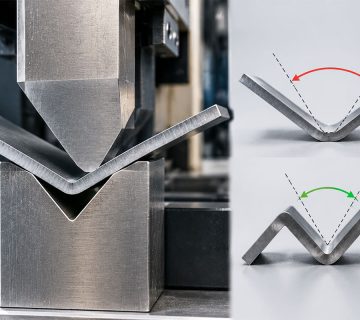
پیش از هرگونه انتخاب قالب پرسبرک، لازم است با اجزای اصلی و نقش هرکدام در فرایند خمکاری آشنا شویم. دستگاه پرس برک از دو بخش اصلی تشکیل شده است: سنبه (پانچ) که قالب بالایی است و به رام متصل میشود و معمولاً به شکل نوک پیکان است، و ماتریس (قالب V شکل) که قالب پایینی است و بر روی تخت دستگاه نصب میشود و معمولاً به شکل V است. سنبه با حرکت رو به پایین، ورق را به درون ماتریس فشار میدهد و خم مورد نظر را ایجاد میکند. انتخاب قالب مناسب برای پرسبرک مستلزم درک دقیق از نحوه تعامل این دو جزء با یکدیگر و با ماده مورد نظر است.
در انتخاب قالب پرسبرک، سنبه و ماتریس را نباید به عنوان قطعات جداگانه در نظر گرفت، بلکه باید آنها را به عنوان یک سیستم یکپارچه دید که با هم کار میکنند. سنبه نیروی لازم برای خمکاری را اعمال میکند و ماتریس، شکل نهایی خم را تعیین میکند. عرض دهانه V شکل ماتریس، شعاع داخلی خم، حداقل طول فلنج قابل خمکاری و نیروی مورد نیاز را مشخص میکند. بنابراین، در انتخاب قالب مناسب برای پرسبرک، باید هر دو جزء را به صورت هماهنگ انتخاب کرد و از تطابق آنها با یکدیگر و با مشخصات ورق اطمینان حاصل نمود. ناهماهنگی بین سنبه و ماتریس میتواند به خمهای ناهموار، سایش زودرس ابزار و حتی شکست قالب منجر شود.
انواع پانچها (سنبهها) در پرسبرک و کاربردهای هرکدام
انتخاب قالب پرسبرک با شناخت انواع پانچها آغاز میشود. پانچ یا سنبه، ابزاری است که به رام بالایی دستگاه متصل میشود و با حرکت رو به پایین، نیروی خمش را به ورق منتقل میکند. رایجترین نوع پانچ، پانچ استاندارد است که دارای نوک V شکل متقارن با بدنه نسبتاً ضخیم است. این پانچ برای عملیات خمکاری عمومی شامل خمش هوایی، تهخمشی و سکهزنی استفاده میشود و معمولاً زاویه نوک آن ۸۵ یا ۸۸ درجه است تا اپراتور بتواند با کنترل عمق نفوذ، خم ۹۰ درجه دقیق ایجاد کند. پانچ استاندارد برای خمهای ساده، براکتهای اساسی و طیف گستردهای از ضخامتها از ۰٫۵ میلیمتر تا بیش از ۲۵ میلیمتر مناسب است.
نوع دیگر پانچ که در انتخاب قالب مناسب برای پرسبرک بسیار حائز اهمیت است، پانچ غازگردن یا پانچ قویی است. این پانچ دارای پروفیل عمیق و خمیدهای است که فاصله لازم را برای فلنجهای قبلی یا دیوارههای جعبه فراهم میکند. بدون این پانچ، هنگام خمکاری دوم، سوم یا چهارم یک قطعه چندخم، قطعه کار با بدنه پانچ برخورد میکند. پانچ غازگردن برای تولید قطعات U شکل، C شکل، پروفیلهای جعبهای و هر قطعهای که دارای فلنج برگشتی است، ضروری محسوب میشود. با این حال، یک نکته حیاتی در انتخاب قالب پرسبرک این است که پانچهای غازگردن به دلیل کاهش سطح مقطع در ناحیه گردن، ظرفیت تناژ بسیار کمتری نسبت به پانچهای استاندارد دارند و ممکن است یک پانچ استاندارد با رتبه ۱۰۰ تن بر متر، معادل غازگردن آن تنها ۴۰ تا ۶۰ تن بر متر ظرفیت داشته باشد.
انواع قالبهای V شکل (ماتریس) در پرسبرک
قالبهای V شکل یا ماتریسها، بخش پایینی دستگاه پرس برک هستند که ورق را در حین خمکاری نگه میدارند. انتخاب قالب مناسب برای پرسبرک تا حد زیادی به انتخاب صحیح دهانه V شکل بستگی دارد. قالبهای V شکل در انواع تکجهته و چهارجهته موجود هستند. قالب چهارجهته دارای یک بلوک چرخان با چهار دهانه V شکل در سطوح مختلف است که به اپراتور امکان میدهد بسته به نوع ماده، ضخامت و شعاع خم مورد نیاز، بین اندازههای V شکل مختلف جابجا شود. این ویژگی، نیاز به تعویض مداوم قالب را از بین برده و در زمان راهاندازی صرفهجویی قابلتوجهی ایجاد میکند.
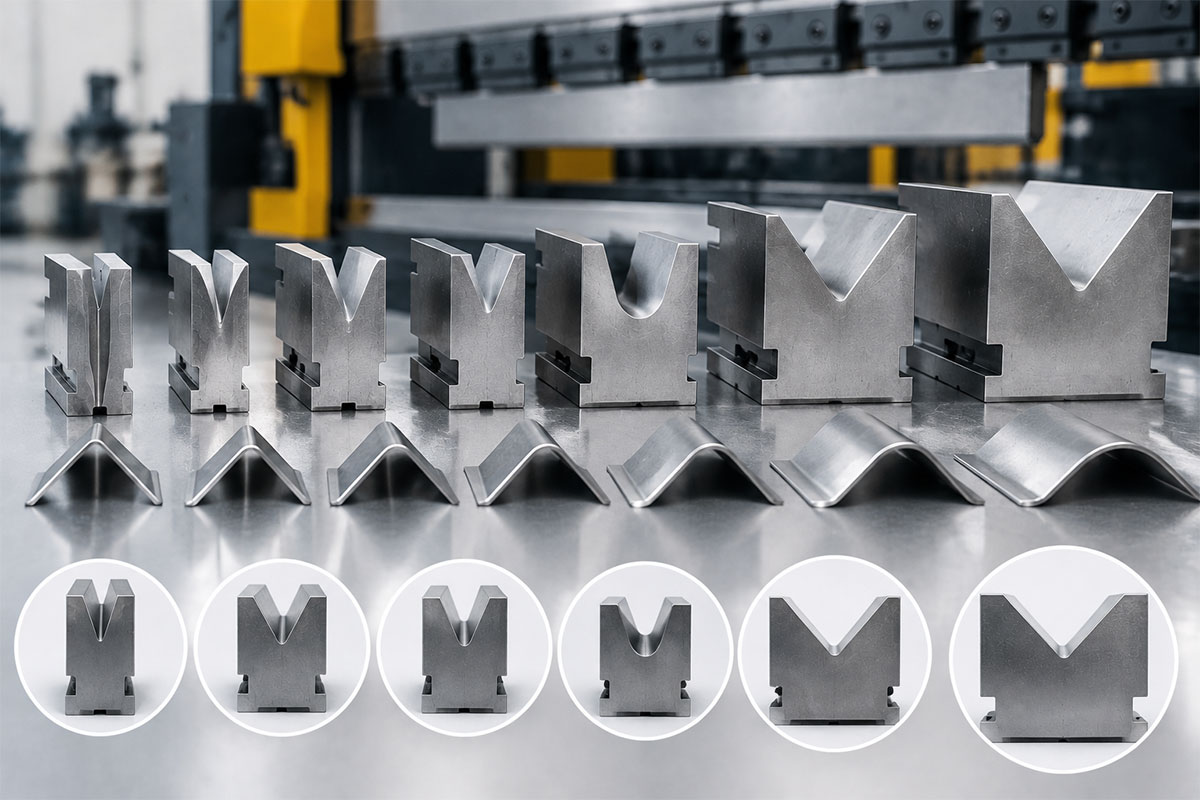
در انتخاب قالب پرسبرک، اصل طلایی «قانون ۸» نقش کلیدی ایفا میکند. این قانون که در صنعت خمکاری به عنوان یک استاندارد طلایی شناخته میشود، بیان میکند که دهانه ایدهآل قالب V شکل تقریباً هشت برابر ضخامت ماده است (V ≈ 8 × t). برای مثال، برای خمکاری یک ورق فولادی نرم به ضخامت ۲ میلیمتر، یک قالب V شکل با دهانه ۱۶ میلیمتر انتخاب میشود. این نسبت که برای خمش هوایی ۹۰ درجه فولاد نرم بهینه است، تعادلی جادویی بین نیروی خم، شعاع خم، کنترل برگشت فنری و کیفیت کلی شکلدهی ایجاد میکند. البته برای مواد با استحکام کششی بالا مانند فولاد ضدزنگ و برای ورقهای ضخیمتر، ممکن است نیاز به افزایش این ضریب تا ۱۰ یا حتی ۱۲ باشد تا قالب پهنتر شده و مزیت مکانیکی بازیابی شود.
جنس و مواد سازنده قالبهای پرسبرک؛ تأثیر مستقیم بر دوام و کیفیت
انتخاب قالب مناسب برای پرسبرک تنها به ابعاد و شکل محدود نمیشود، بلکه جنس و مواد سازنده قالب نیز نقشی تعیینکننده در عملکرد و طول عمر آن ایفا میکند. قالبهای دستگاه پرس برک معمولاً از فولادهای ابزار با کیفیت بالا مانند C45، 42CrMo، T8، T10 و Cr12MoV ساخته میشوند. فولاد 42CrMo که معادل AISI 4140 است، یکی از رایجترین مواد برای ساخت قالبهای پرسبرک محسوب میشود و پس از عملیات حرارتی مناسب، سختی ۴۵ تا ۵۲ راکول C به دست میآورد. عملیات حرارتی مناسب – شامل آستنیته کردن، کوئنچ و تمپر کردن – میتواند عمر قالب را در مقایسه با فولاد بدون عملیات یا عملیات نامناسب، دو برابر کند.
در انتخاب قالب پرسبرک، سختی قالب باید به دقت تنظیم شود. محدوده سختی بهینه برای قالبهای پرسبرک در شکلدهی عمومی فولاد نرم، ۴۸ تا ۵۲ راکول C است. برای مواد با حجم بالا یا ساینده مانند فولاد ضدزنگ، سختی ۵۴ تا ۵۸ راکول C توصیه میشود. با این حال، سختی بیش از حد (بالای ۵۸ راکول C) خطر شکست ترد تحت بار اضافی را افزایش میدهد. از سوی دیگر، سختی کمتر از ۴۵ راکول C، سایش سایشی را تسریع میکند و باعث میشود دهانه قالب در هر ۱۰۰٬۰۰۰ چرخه، ۰٫۱ تا ۰٫۲ میلیمتر بزرگتر شود. بنابراین، انتخاب قالب مناسب برای پرسبرک مستلزم یافتن تعادل دقیق بین سختی کافی برای مقاومت در برابر سایش و چقرمگی مناسب برای تحمل بارهای ضربهای گاهبهگاه است.
راهنمای گامبهگام انتخاب قالب مناسب برای پرسبرک
برای انتخاب قالب پرسبرک به روشی اصولی و علمی، بهتر است مراحل زیر را به ترتیب طی کنید. گام اول: ضخامت ماده را دقیقاً اندازهگیری کنید. ضخامت اسمی ورق ممکن است با ضخامت واقعی تفاوت داشته باشد و این تفاوت میتواند بر انتخاب قالب مناسب برای پرسبرک تأثیر بگذارد. گام دوم: دهانه قالب V شکل را بر اساس قانون ۸ تعیین کنید. برای فولاد نرم، دهانه قالب باید حدود ۸ برابر ضخامت ورق باشد. برای مثال، برای ورق ۴ میلیمتری، دهانه ۳۲ میلیمتر و برای ورق ۶ میلیمتری، دهانه ۵۰ میلیمتر انتخاب میشود.
گام سوم در انتخاب قالب پرسبرک، تعیین نوع پانچ بر اساس هندسه قطعه است. اگر قطعه خمهای متوالی دارد که نیاز به عبور از روی فلنجهای قبلی دارد، از پانچ غازگردن استفاده کنید. در غیر این صورت، پانچ استاندارد کافی خواهد بود. گام چهارم: بررسی حداقل طول فلنج را فراموش نکنید. حداقل طول فلنج باید حداقل دوسوم دهانه قالب V باشد؛ در غیر این صورت، ورق به فضای خالی قالب میافتد و باعث شکست پانچ میشود. گام پنجم: محاسبه تناژ مورد نیاز بر اساس ضخامت، طول خم، نوع ماده و دهانه قالب انجام دهید و از مطابقت آن با ظرفیت دستگاه پرس برک هیدرولیک یا دستگاه پرسبرک CNC خود اطمینان حاصل کنید. در نهایت، جنس قالب را بر اساس حجم تولید و نوع ماده انتخاب کنید؛ برای تولیدات انبوه و مواد ساینده، قالبهایی با سختی بالاتر (۵۴ تا ۵۸ HRC) مناسبتر هستند.
اشتباهات رایج در انتخاب قالب پرسبرک و راههای جلوگیری از آنها
در مسیر انتخاب قالب مناسب برای پرسبرک، اشتباهات رایجی وجود دارد که میتواند هزینههای سنگینی به همراه داشته باشد. یکی از رایجترین اشتباهات، استفاده از قالب V شکل بسیار باریک برای ورقهای ضخیم است. این کار نه تنها تناژ مورد نیاز را به طور نمایی افزایش میدهد، بلکه میتواند به شکست قالب و آسیب به دستگاه پرس برک منجر شود. بسیاری از اپراتورهای تازهکار سعی میکنند ورق ضخیم را روی قالب V باریک خم کنند و نتیجه آن، شکافتن قالب یا گیر کردن پانچ است.
دومین اشتباه در انتخاب قالب پرسبرک، نادیده گرفتن حداقل طول فلنج است. خم کردن فلنجی کوتاهتر از دوسوم دهانه قالب V، باعث میشود ورق به فضای خالی قالب بیفتد و پانچ را با صدایی بلند و ترکنده بشکند. سومین اشتباه، انتخاب پانچ بسیار تیز برای مواد نرم مانند آلومینیوم است. برخلاف تصور رایج، پانچ تیز خم تیز ایجاد نمیکند، بلکه سطح بیرونی آلومینیوم را با صدایی بلند شکافته و قطعه را خراب میکند. چهارمین اشتباه، استفاده از قالب با سختی نامناسب است. قالبهای با سختی پایین به سرعت دچار سایش میشوند و قالبهای با سختی بالا در برابر بارهای ضربهای شکننده هستند. برای جلوگیری از این اشتباهات، همواره توصیه میشود که انتخاب قالب پرسبرک را با مشورت کارشناسان مجرب صنایع ماشینسازی پایابرش انجام دهید.
نگهداری و افزایش عمر قالبهای پرسبرک
پس از انتخاب قالب مناسب برای پرسبرک، نگهداری صحیح از آن نقش کلیدی در افزایش عمر مفید و حفظ کیفیت خمکاری ایفا میکند. قالبهای پرسبرک در حین کار، تحت فشارهای بسیار بالا (تا ۵۰۰ تا ۱۰۰۰ مگاپاسکال در شانههای قالب) قرار میگیرند و در معرض دو مکانیسم سایش اصلی یعنی سایش ساینده (ناشی از پوستههای اکسید سخت روی ورق) و سایش چسبنده (جوش و پارگی موضعی بین قطعه کار و قالب) هستند. برای افزایش عمر قالب، لازم است پس از هر شیفت کاری، قالبها را از بقایای برش و ذرات فلزی پاک کنید و از روانکاری مناسب استفاده نمایید.
یکی از مهمترین اقدامات در نگهداری قالبهای دستگاه پرس برک، بازرسی دورهای از سایش دهانه V شکل است. با گذشت زمان و انجام خمهای متعدد، دهانه قالب به تدریج بزرگتر میشود و دقت خمکاری کاهش مییابد. در صورت مشاهده سایش قابلتوجه، قالب باید تعویض یا تیزکاری شود. همچنین در انتخاب قالب پرسبرک، توجه به سیستم گیره و اتصال قالب به دستگاه بسیار مهم است. ترازبندی کلید عملکرد بهینه است و تضمین میکند که سنبه و قالب در مرکز قرار دارند و رم دستگاه پرس برک نیروی یکنواختی را منتقل میکند. عدم ترازبندی میتواند باعث خمهای ناهموار یا سایش زودرس ابزار شود.
جمعبندی و توصیه نهایی مقاله انتخاب قالب مناسب برای پرسبرک
انتخاب قالب مناسب برای پرسبرک یکی از مهمترین مهارتهایی است که هر اپراتور، مهندس تولید و خریدار دستگاه پرس برک هیدرولیک، دستگاه پرسبرک CNC یا دستگاه پرس برک الکتریکی غیر هیدرولیک باید به آن مسلط باشد. در این مقاله جامع، به بررسی کامل انواع پانچها (سنبهها)، قالبهای V شکل (ماتریسها)، جنس و مواد سازنده قالبها و اصول انتخاب قالب پرسبرک پرداختیم.
توصیه نهایی ما برای انتخاب قالب پرسبرک این است که همواره مراحل زیر را دنبال کنید: ابتدا ضخامت و نوع ماده را دقیقاً مشخص کنید. سپس بر اساس قانون ۸، دهانه مناسب قالب V شکل را تعیین کنید. در مرحله بعد، با توجه به هندسه قطعه، نوع پانچ (استاندارد یا غازگردن) را انتخاب کنید. حداقل طول فلنج را بررسی کنید تا از افتادن ورق به فضای خالی قالب جلوگیری شود. تناژ مورد نیاز را محاسبه و با ظرفیت دستگاه خود مقایسه کنید. در نهایت، جنس قالب را بر اساس حجم تولید و نوع ماده انتخاب کنید. به یاد داشته باشید که انتخاب قالب مناسب برای پرسبرک نه تنها کیفیت خمکاری را بهبود میبخشد، بلکه از آسیب به دستگاه و ابزار جلوگیری کرده و بهرهوری خط تولید را افزایش میدهد. برای دریافت مشاوره تخصصی در زمینه انتخاب قالب پرسبرک و خرید انواع قالبهای باکیفیت، تیم کارشناسان صنایع ماشینسازی پایابرش آماده ارائه راهنماییهای لازم به شما هستند.

بدون دیدگاه