
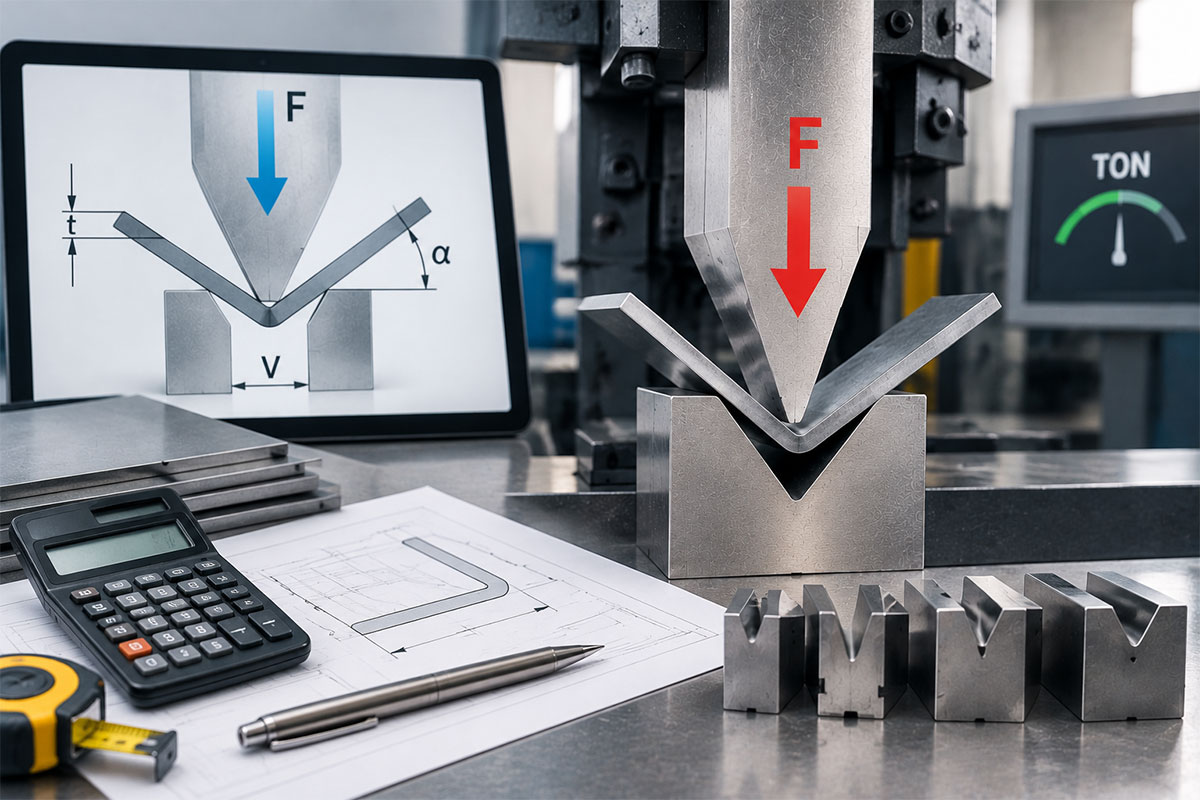
محاسبه تناژ پرسبرک یکی از حساسترین و مهمترین مراحل در فرایند خمکاری ورقهای فلزی است که تأثیر مستقیمی بر کیفیت قطعه نهایی، ایمنی دستگاه و عمر مفید ابزار دارد. بسیاری از اپراتورها و مهندسان تولید، محاسبه تناژ پرسبرک را با استفاده از جدولهای از پیش تعیینشده یا فرمولهای سرانگشتی انجام میدهند، اما این روشها اغلب منجر به برآورد نادرست نیروی مورد نیاز و در نتیجه آسیب به قالب، دستگاه یا قطعه کار میشوند.
محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد نیازمند درک عمیق از روابط فیزیکی حاکم بر فرایند خمش است. نیروی مورد نیاز برای خم کردن یک ورق فلزی، تابعی از چندین پارامتر کلیدی شامل ضخامت ورق، نوع ماده، طول خم، دهانه قالب ویشکل، روش خمش و شعاع پانچ میباشد. دستگاه پرس برک هیدرولیک با تأمین نیروی هیدرولیکی، این فشار را از طریق پیستون به قالب منتقل میکند و مقدار دقیق تناژ، تعیینکننده موفقیت یا شکست عملیات خمکاری است. در این مقاله جامع، به بررسی کامل فرمولهای استاندارد محاسبه تناژ پرسبرک، عوامل مؤثر بر آن و نکات عملی برای انجام محاسبات دقیق خواهیم پرداخت.
فرمول استاندارد محاسبه تناژ پرسبرک در خمش هوایی
پرکاربردترین و شناختهشدهترین فرمول برای محاسبه تناژ پرسبرک در روش خمش هوایی، فرمول زیر است که برای فولاد نرم با استحکام کششی حدود ۴۵۰ مگاپاسکال اعتبار دارد:
P = (۶۵۰ × S² × L) ÷ V
در این فرمول، P نیروی خمش بر حسب کیلونیوتن، S ضخامت ورق بر حسب میلیمتر، L طول خم بر حسب متر و V دهانه قالب ویشکل بر حسب میلیمتر است. این فرمول ساده و کاربردی، مبنای بسیاری از جداول تناژ در کارگاههای صنعتی است و به اپراتورها امکان میدهد تا به سرعت نیروی مورد نیاز برای خمکاری را برآورد کنند.
با این حال، محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد نیازمند توجه به این نکته است که فرمول فوق برای شرایط ایدهآل طراحی شده است و مفروضات خاصی را در نظر دارد. این فرمول فرض میکند که خمش از نوع هوایی است، ماده مورد نظر فولاد نرم با استحکام کششی مشخص است و نسبت دهانه قالب به ضخامت ورق حدود ۸ به ۱ میباشد. در صورتی که هر یک از این مفروضات تغییر کند، نیروی واقعی مورد نیاز با مقدار محاسبهشده تفاوت خواهد داشت و این تفاوت در برخی موارد میتواند تا ۳۰ درصد یا بیشتر باشد. به همین دلیل، آشنایی با جزئیات این فرمول و نحوه اعمال ضرایب اصلاحی، برای هر اپراتور دستگاه پرس برک CNC یا دستگاه پرس برک الکتریکی غیر هیدرولیک ضروری است.
تأثیر ضخامت ورق بر محاسبه تناژ پرسبرک
ضخامت ورق یکی از مهمترین پارامترها در محاسبه تناژ پرسبرک است و رابطه آن با نیروی مورد نیاز، یک رابطه درجه دوم است. همانطور که در فرمول استاندارد مشاهده میشود، ضخامت با توان دو در محاسبه ظاهر میشود که به این معناست که افزایش اندک در ضخامت ورق، تأثیر قابلتوجهی بر افزایش نیروی مورد نیاز دارد. برای مثال، اگر ضخامت ورق دو برابر شود، نیروی مورد نیاز برای خمکاری نه دو برابر، بلکه چهار برابر خواهد شد. این ویژگی ریاضی، اهمیت محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد را بیش از پیش آشکار میسازد.
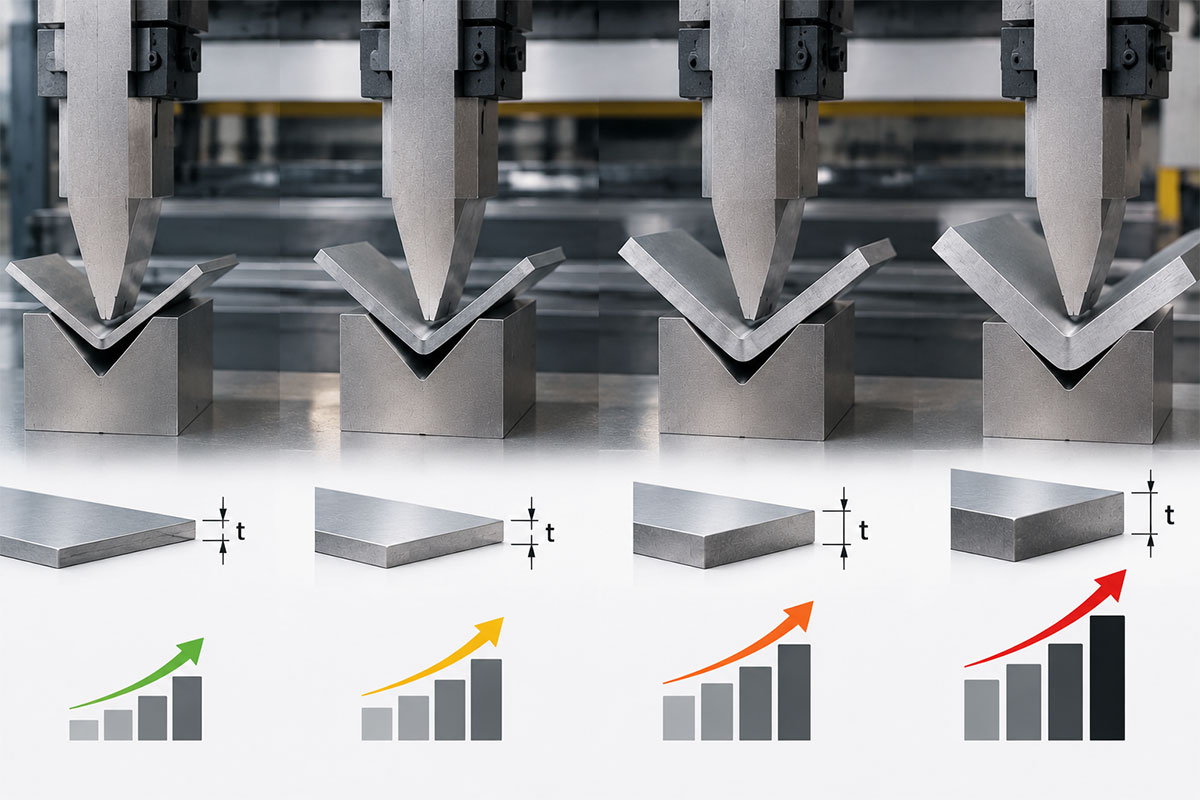
برای درک بهتر این موضوع، یک مثال عملی را بررسی میکنیم. فرض کنید میخواهیم یک ورق فولادی نرم به طول ۱ متر را با استفاده از قالب ویشکل با دهانه ۸ برابر ضخامت ورق خم کنیم. برای ورق با ضخامت ۲ میلیمتر، نیروی مورد نیاز حدود ۶۰ تن در متر خواهد بود، در حالی که برای ورق با ضخامت ۳ میلیمتر، این نیرو به حدود ۱۳۰ تن در متر افزایش مییابد. این افزایش چشمگیر نشان میدهد که در محاسبه تناژ پرسبرک، حتی تغییرات کوچک در ضخامت ورق میتواند تأثیر بسزایی بر انتخاب دستگاه پرس برک هیدرولیک یا دستگاه پرسبرک CNC مناسب داشته باشد. بنابراین، پیش از هرگونه عملیات خمکاری، اندازهگیری دقیق ضخامت ورق و در نظر گرفتن تلرانسهای موجود در ضخامت اسمی ورق، از الزامات اساسی محاسبه دقیق نیروی خمش محسوب میشود.
تأثیر نوع ماده و استحکام کششی در محاسبه تناژ پرسبرک
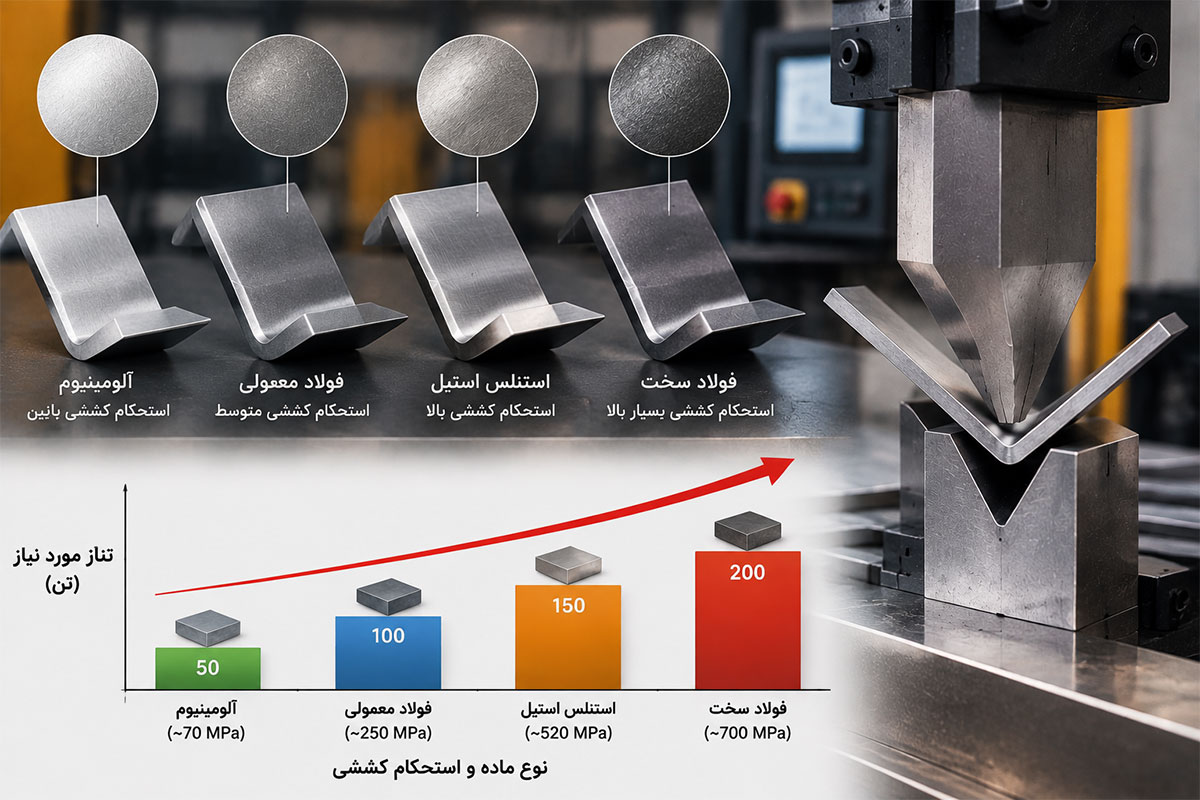
نوع ماده و استحکام کششی آن، دومین عامل حیاتی در محاسبه تناژ پرسبرک است. فرمول پایهای که با عدد ثابت ۶۵۰ محاسبه میشود، صرفاً برای فولاد نرم با استحکام کششی حدود ۴۵۰ مگاپاسکال معتبر است. اما در دنیای واقعی، ما با طیف گستردهای از مواد شامل فولاد ضدزنگ، آلومینیوم، برنج، مس و آلیاژهای مختلف سروکار داریم که هرکدام استحکام کششی متفاوتی دارند و در نتیجه به نیروی خمش متفاوتی نیاز دارند.
برای اصلاح محاسبه تناژ پرسبرک بر اساس نوع ماده، باید از ضرایب اصلاحی استفاده کرد. بر اساس تجربیات عملی، خمکاری فولاد ضدزنگ به حدود ۱٫۵ برابر نیروی مورد نیاز برای فولاد نرم با همان ضخامت نیاز دارد. در مقابل، آلومینیوم نرم تنها به حدود ۰٫۵ برابر نیروی مورد نیاز برای فولاد نرم احتیاج دارد. برای فولادهای آلیاژی مقاومتر مانند فولاد کروممولیبدن، این ضریب میتواند تا ۲ یا حتی بیشتر افزایش یابد. بنابراین، در محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد، همواره باید استحکام کششی واقعی ماده را در نظر گرفت و نیروی پایه را در ضریب مربوط به آن ماده ضرب کرد. نادیده گرفتن این ضریب، به ویژه در مورد فولاد ضدزنگ، یکی از رایجترین اشتباهات در محاسبه تناژ پرسبرک است که میتواند به آسیب جدی قالب و دستگاه منجر شود.
تأثیر دهانه قالب ویشکل بر محاسبه تناژ پرسبرک
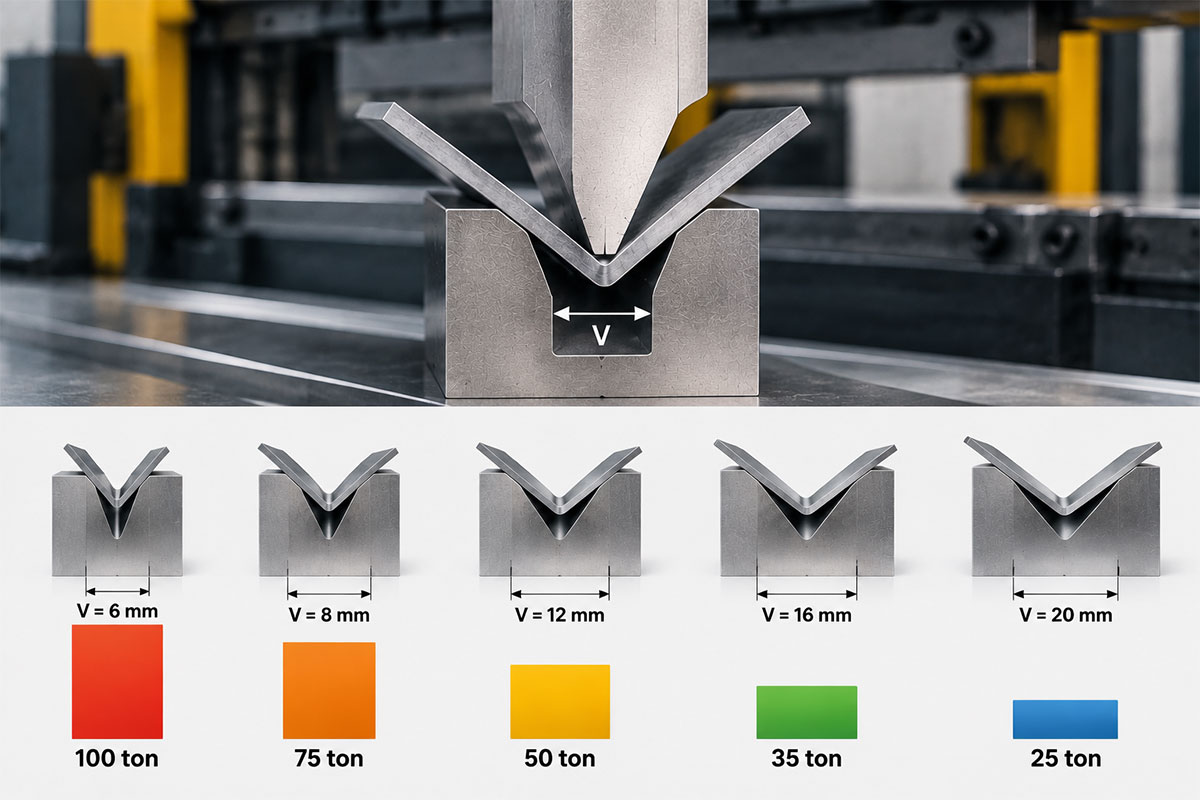
دهانه قالب ویشکل (V-die opening) سومین پارامتر اساسی در محاسبه تناژ پرسبرک است که در مخرج فرمول استاندارد قرار دارد. این موقعیت در مخرج کسر به این معناست که هرچه دهانه قالب کوچکتر باشد، نیروی مورد نیاز برای خمکاری بیشتر خواهد بود. رابطه بین دهانه قالب و نیروی خمش یک رابطه معکوس است؛ به عبارت دیگر، کاهش دهانه قالب به میزان ۱۰ درصد، میتواند افزایش قابلتوجهی در نیروی مورد نیاز ایجاد کند.
در عمل، انتخاب دهانه مناسب قالب ویشکل بر اساس قاعده کلی «۸ برابر ضخامت ورق» انجام میشود. این نسبت که برای خمش هوایی فولاد نرم بهینه است، شعاع داخلی خم را تقریباً برابر با ضخامت ورق تولید میکند و تناژ را در محدوده قابلپیشبینی نگه میدارد. با این حال، در برخی موارد ممکن است نیاز به استفاده از دهانههای کوچکتر (نسبت ۶ به ۱) برای دستیابی به شعاع داخلی دقیقتر باشد. در چنین شرایطی، محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد باید با در نظر گرفتن این تغییر در دهانه قالب انجام شود، زیرا نیروی مورد نیاز به طور قابلتوجهی افزایش خواهد یافت. همچنین باید توجه داشت که استفاده از دهانههای بسیار کوچک میتواند باعث تمرکز بیش از حد نیرو و آسیب به قالب شود، بنابراین همواره توصیه میشود از دهانهای استفاده کنید که هم نیروی مورد نیاز را تأمین کند و هم از نظر ایمنی در محدوده مجاز باشد.
تأثیر روش خمش بر محاسبه تناژ پرسبرک
روش خمش یکی از عوامل تعیینکننده در محاسبه تناژ پرسبرک است که متأسفانه اغلب نادیده گرفته میشود. فرمول استاندارد ۶۵۰ × S² × L ÷ V صرفاً برای روش خمش هوایی (Air Bending) معتبر است. در خمش هوایی، پانچ ورق را فقط تا حدی به درون قالب ویشکل فشار میدهد که زاویه مورد نظر تشکیل شود و تماس فقط در نوک پانچ و شانههای قالب رخ میدهد. ضریب روش خمش در این حالت برابر با ۱ در نظر گرفته میشود.
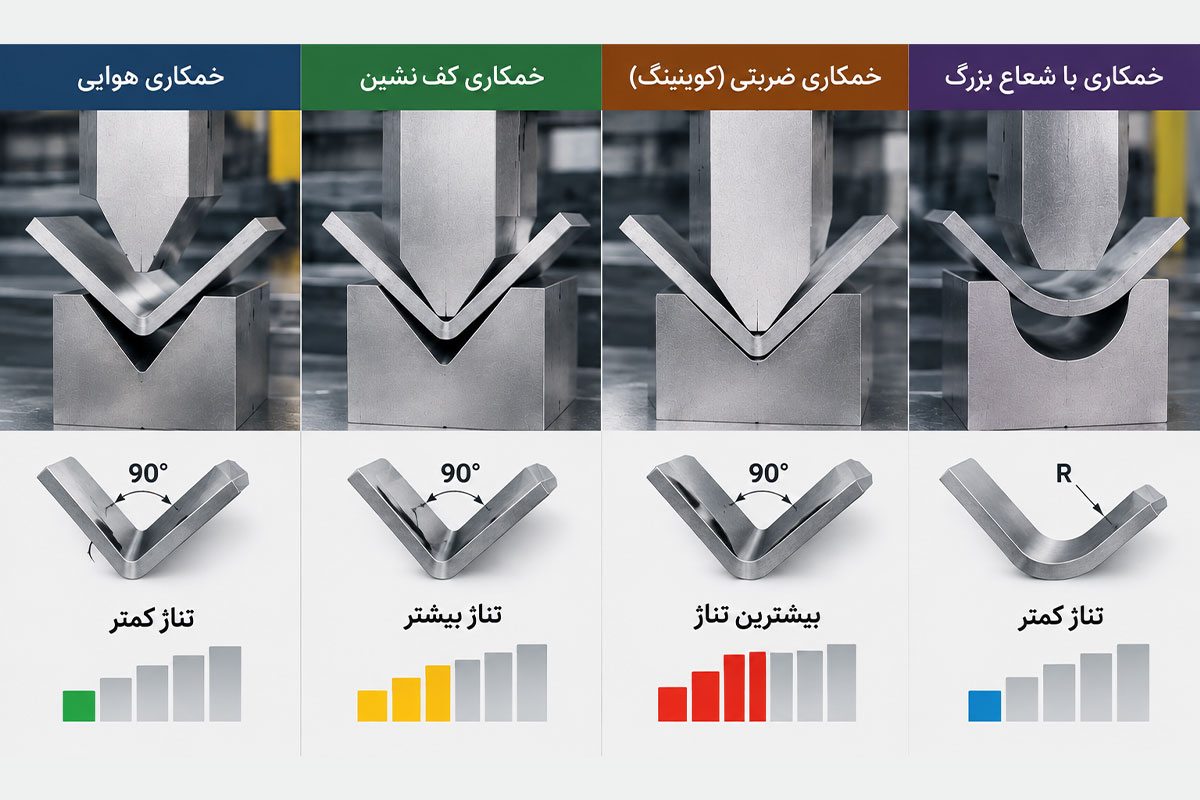
اما در روشهای دیگر خمش مانند تهخمشی (Bottom Bending) و سکهزنی (Coining)، نیروی مورد نیاز به طور چشمگیری افزایش مییابد. در تهخمشی که ورق تا عمق حدود ۲۰ درصد ضخامت خود به درون قالب فشار داده میشود، نیروی مورد نیاز میتواند تا ۵ برابر خمش هوایی باشد. در روش سکهزنی که ورق به طور کامل به شکل قالب درمیآید و تغییر شکل پلاستیک کامل در آن ایجاد میشود، نیروی مورد نیاز میتواند تا ۱۰ برابر خمش هوایی افزایش یابد. بنابراین، در محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد، تعیین روش خمش و اعمال ضریب روش مناسب، از اهمیت حیاتی برخوردار است. استفاده از مقادیر خمش هوایی برای پیشبینی نیروی مورد نیاز در عملیات سکهزنی، یکی از خطرناکترین اشتباهات در محاسبه تناژ پرسبرک است که میتواند به شکست قالب، آسیب به دستگاه پرس برک هیدرولیک و حتی حوادث ایمنی منجر شود.
مثال عملی محاسبه تناژ پرسبرک برای ورق فولادی
برای درک بهتر محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد، یک مثال عملی را به صورت گامبهگام بررسی میکنیم. فرض کنید میخواهیم یک ورق فولاد نرم به ضخامت ۴ میلیمتر و طول ۳ متر را با استفاده از خمش هوایی و دهانه قالب ویشکل ۳۲ میلیمتر خم کنیم. با استفاده از فرمول استاندارد P = ۶۵۰ × S² × L ÷ V، داریم:
P = ۶۵۰ × ۴² × ۳ ÷ ۳۲ = ۶۵۰ × ۱۶ × ۳ ÷ ۳۲ = ۹۷۵ کیلونیوتن
برای تبدیل کیلونیوتن به تن متریک، باید عدد فوق را بر ۹٫۸۰۶۶۵ تقسیم کنیم:
۹۷۵ ÷ ۹٫۸۰۶۶۵ ≈ ۹۹٫۴ تن
بنابراین، نیروی مورد نیاز برای این خمکاری حدود ۱۰۰ تن خواهد بود.
حال فرض کنید همین ورق از جنس فولاد ضدزنگ باشد. همانطور که پیشتر اشاره شد، فولاد ضدزنگ به حدود ۱٫۵ برابر نیروی مورد نیاز برای فولاد نرم احتیاج دارد. بنابراین، تناژ اصلاحشده برابر خواهد بود با:
۱۰۰ × ۱٫۵ = ۱۵۰ تن
این مثال به خوبی نشان میدهد که چگونه تغییر نوع ماده میتواند محاسبه تناژ پرسبرک را به طور قابلتوجهی تغییر دهد. همچنین اگر به جای خمش هوایی، از روش تهخمشی استفاده کنیم، باید ضریب روش را نیز اعمال کنیم که در این حالت میتواند تناژ را تا ۵۰۰ تن افزایش دهد. این مثال اهمیت محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد و در نظر گرفتن تمامی پارامترهای مؤثر را به وضوح نشان میدهد.
اشتباهات رایج در محاسبه تناژ پرسبرک و راههای جلوگیری از آنها
با وجود سادگی ظاهری فرمولهای محاسبه تناژ پرسبرک، اشتباهات رایجی در این زمینه وجود دارد که میتواند هزینههای سنگینی به همراه داشته باشد. یکی از رایجترین اشتباهات، استفاده از فرمول استاندارد بدون اعمال ضرایب اصلاحی برای نوع ماده، روش خمش و نوع ابزار است. بسیاری از اپراتورها فرض میکنند که فرمول ۶۵۰ × S² × L ÷ V یک قانون جهانی است، در حالی که این فرمول صرفاً برای شرایط ایدهآل شامل فولاد نرم، خمش هوایی و دهانه قالب ۸ برابر ضخامت ورق اعتبار دارد.
دومین اشتباه رایج در محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد، نادیده گرفتن تلرانس ضخامت ورق است. ورقهای فولادی معمولاً با تلرانس ضخامت مشخصی تولید میشوند و اگر ورق در سمت بالای تلرانس قرار داشته باشد، نیروی مورد نیاز به طور قابلتوجهی افزایش مییابد. سومین اشتباه، محاسبه تناژ بر اساس حداکثر ضخامت ورق بدون در نظر گرفتن توزیع نیرو در طول خم است. در خمهای کوتاه و ضخیم، نیرو به صورت متمرکز بر روی بخش کوچکی از دستگاه وارد میشود که میتواند از ظرفیت نامی دستگاه پرس برک CNC یا دستگاه پرس برک الکتریکی غیر هیدرولیک فراتر رود. برای جلوگیری از این اشتباهات، همواره توصیه میشود که محاسبه تناژ پرسبرک با در نظر گرفتن تمامی پارامترهای واقعی انجام شود و از جداول استاندارد فقط به عنوان یک نقطه شروع استفاده گردد. همچنین مشورت با کارشناسان مجرب صنایع ماشینسازی پایابرش میتواند در انتخاب صحیح تناژ و جلوگیری از خسارتهای احتمالی بسیار مؤثر باشد.
جمعبندی و توصیه نهایی مقاله محاسبه تناژ پرسبرک
محاسبه دقیق نیروی خمش (تناژ) در پرسبرک با فرمولهای استاندارد یکی از اساسیترین مهارتهایی است که هر اپراتور، مهندس تولید و خریدار دستگاه پرس برک هیدرولیک، دستگاه پرسبرک CNC یا دستگاه پرس برک الکتریکی غیر هیدرولیک باید به آن مسلط باشد. در این مقاله، فرمول استاندارد P = ۶۵۰ × S² × L ÷ V را به عنوان مبنا معرفی کردیم و سپس تأثیر پارامترهای کلیدی شامل ضخامت ورق، نوع ماده، دهانه قالب ویشکل و روش خمش را بررسی نمودیم. همچنین با ارائه یک مثال عملی، نشان دادیم که چگونه تغییر هر یک از این پارامترها میتواند نیروی مورد نیاز را به طور قابلتوجهی تغییر دهد.
توصیه نهایی ما برای محاسبه تناژ پرسبرک این است که همواره مراحل زیر را دنبال کنید: ابتدا ضخامت ورق و طول خم را به دقت اندازهگیری کنید. سپس نوع ماده و استحکام کششی آن را مشخص کرده و ضریب مادهای مناسب را تعیین نمایید. در مرحله بعد، دهانه قالب ویشکل را بر اساس قاعده ۸ برابر ضخامت ورق انتخاب کنید و در صورت نیاز به شعاع داخلی دقیقتر، تأثیر کاهش دهانه را بر افزایش نیرو محاسبه کنید. روش خمش را تعیین کرده و ضریب روش مناسب را اعمال نمایید. در نهایت، با استفاده از فرمول جامع، تناژ نهایی را محاسبه کرده و با ظرفیت نامی دستگاه خود مقایسه کنید. به یاد داشته باشید که محاسبه دقیق نیروی خمش نه تنها از آسیب به دستگاه و قالب جلوگیری میکند، بلکه کیفیت خمکاری را بهبود بخشیده و بهرهوری خط تولید را افزایش میدهد. برای دریافت مشاوره تخصصی در زمینه انتخاب و محاسبه تناژ پرسبرک، تیم کارشناسان صنایع ماشینسازی پایابرش آماده ارائه راهنماییهای لازم به شما هستند.
 در پرسبرک با فرمولهای استاندارد)
بدون دیدگاه